
7-પગલાંની નિષ્ણાત માર્ગદર્શિકા: 2026 માં વાયર રોપ સ્લિંગ કેવી રીતે બનાવવી
ડિસેમ્બર 31, 2025


અમૂર્ત
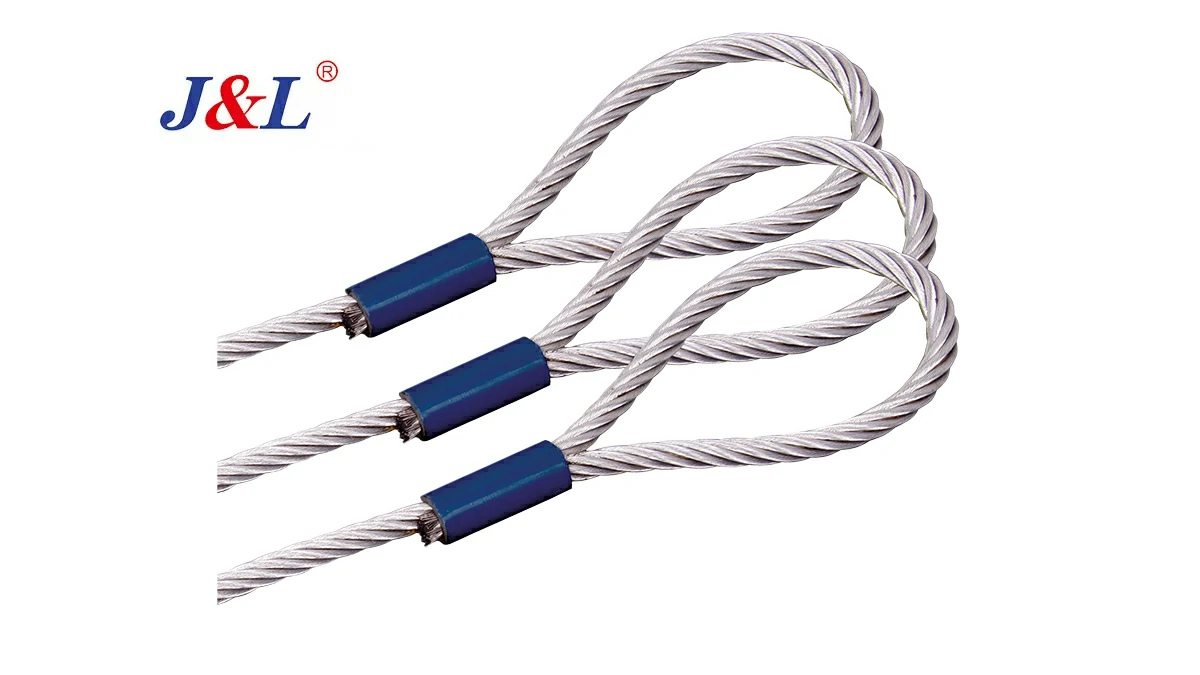
વાયર રોપ સ્લિંગનું ઉત્પાદન એ કડક સલામતી ધોરણો અને ભૌતિક વિજ્ઞાનના સિદ્ધાંતો દ્વારા સંચાલિત એક ઝીણવટભરી ઇજનેરી પ્રક્રિયા છે. આ દસ્તાવેજ વાયર રોપ સ્લિંગ બનાવવા માટેની વ્યાવસાયિક પદ્ધતિની વ્યાપક તપાસ પૂરી પાડે છે, ખાસ કરીને સ્વેજ્ડ સ્લીવ દ્વારા સુરક્ષિત ફ્લેમિશ આઇ સ્પ્લિસના નિર્માણ પર ધ્યાન કેન્દ્રિત કરે છે. તે સામગ્રીની પસંદગી માટેના મહત્વપૂર્ણ વિચારણાઓની વિગતો આપે છે, જેમાં વાયર રોપ ગ્રેડ, બાંધકામ અને યોગ્ય એન્ડ ફિટિંગનો સમાવેશ થાય છે, જે સ્લિંગના પ્રદર્શન અને સલામતીનો પાયો બનાવે છે. આ પ્રક્રિયાને પરસ્પર નિર્ભર તબક્કાઓના ક્રમમાં વિભાજિત કરવામાં આવી છે: ચોક્કસ માપન અને કટીંગ, પદ્ધતિસરની આંખ સ્પ્લિસિંગ, સ્વેજિંગ પ્રક્રિયાનું ભૌતિકશાસ્ત્ર અને એપ્લિકેશન, અને સાબિતી પરીક્ષણ અને કાયમી ઓળખના બિન-વાટાઘાટ કરી શકાય તેવા અંતિમ પગલાં. વિશ્લેષણ ASME B30.9 જેવા ધોરણોનું પાલન કરવા પર ભાર મૂકે છે, જે વૈશ્વિક બજારોમાં ઔદ્યોગિક, બાંધકામ અને દરિયાઇ વાતાવરણમાં સ્લિંગની અખંડિતતા અને તમામ લિફ્ટિંગ કામગીરીની સલામતી સુનિશ્ચિત કરવા માટે સર્વોપરી છે.
કી ટેકવેઝ
- ચોક્કસ ભાર અને પર્યાવરણીય પરિસ્થિતિઓના આધારે હંમેશા વાયર દોરડા અને ઘટકો પસંદ કરો.
- ફ્લેમિશ આઇ સ્પ્લિસ એ વાયર રોપ સ્લિંગ માટે યાંત્રિક રીતે શ્રેષ્ઠ ટર્મિનેશન પદ્ધતિ છે.
- યોગ્ય સ્વેજિંગ માટે યોગ્ય ડાઇ અને સ્લીવ પસંદગી અને કેલિબ્રેટેડ હાઇડ્રોલિક પ્રેસની જરૂર પડે છે.
- વાયર રોપ સ્લિંગ કેવી રીતે બનાવવી તે સમજવાથી ઉચ્ચ-ગુણવત્તાવાળા, સલામત ઉત્પાદનો ઓળખવામાં મદદ મળે છે.
- સ્લિંગની સાચી લોડ-બેરિંગ ક્ષમતા ચકાસવા માટે પ્રૂફ ટેસ્ટિંગ એક ફરજિયાત પગલું છે.
- કાયદા દ્વારા કાયમી ઓળખ ટૅગ્સ જરૂરી છે અને સલામત ઉપયોગ અને નિરીક્ષણ માટે તે આવશ્યક છે.
- ક્યારેય એવા સ્લિંગનો ઉપયોગ કરશો નહીં જેમાં નુકસાનના ચિહ્નો દેખાય અથવા સુવાચ્ય ઓળખ ટેગ ન હોય.
સામગ્રીનું કોષ્ટક
- અદ્રશ્ય તાકાત: વાયર રોપ સ્લિંગનું વિઘટન
- પગલું 1: મૂળભૂત પસંદગીઓ: યોગ્ય વાયર દોરડા અને ઘટકોની પસંદગી
- પગલું 2: તૈયારીમાં ચોકસાઈ: દોરડાને માપવા, કાપવા અને ચિહ્નિત કરવા
- પગલું 3: સ્લિંગનું હૃદય: ફ્લેમિશ આઇ સ્પ્લિસ (ટર્ન-બેક આઇ) બનાવવું
- પગલું 4: સ્પ્લિસને સુરક્ષિત કરવું: સ્વેજિંગની મહત્વપૂર્ણ ભૂમિકા
- પગલું 5: વૈકલ્પિક સમાપ્તિ: રેડ્ડ સોકેટ્સનો પરિચય
- પગલું ૬: સત્યનો ક્ષણ: પુરાવા પરીક્ષણ અને પ્રમાણપત્ર
- પગલું 7: અંતિમ સ્પર્શ: ઓળખ અને સેવા માટેની તૈયારી
- વારંવાર પૂછાતા પ્રશ્નો (FAQ)
- ઉપસંહાર
- સંદર્ભ
અદ્રશ્ય તાકાત: વાયર રોપ સ્લિંગનું વિઘટન
જ્યારે આપણે કોઈ વિશાળ વસ્તુ - એક પુલનો ભાગ, એક વિન્ડ ટર્બાઇન બ્લેડ, એક શિપિંગ કન્ટેનર - ને હવામાં ઉંચકાતા જોઈએ છીએ, ત્યારે આપણું ધ્યાન કુદરતી રીતે ક્રેનના સ્કેલ અને ભારના કદ તરફ ખેંચાય છે. પાવર ઓન ડિસ્પ્લે જોઈને આપણે આશ્ચર્યચકિત થઈએ છીએ. છતાં, મહત્વપૂર્ણ જોડાણ બિંદુ, સ્ટીલનો લવચીક પાયો જે સમગ્ર ભારને વહન કરે છે, તે ઘણીવાર ધ્યાન બહાર રહે છે. આ જોડાણ વાયર રોપ સ્લિંગ છે. તેને ફક્ત કેબલના ટુકડા તરીકે માનવું એ મૂળભૂત રીતે તેના સ્વભાવને ગેરસમજ છે. વ્યાવસાયિક રીતે બનાવેલ વાયર રોપ સ્લિંગ એક એન્જિનિયર્ડ સાધન છે, જે ચોકસાઇ, ભૌતિક વિજ્ઞાન અને સલામતી પ્રત્યેની અતૂટ પ્રતિબદ્ધતાનું ઉત્પાદન છે. તેની રચનાની પ્રક્રિયા સરળ એસેમ્બલીની નથી પરંતુ કાળજીપૂર્વક પરિવર્તનની છે, જ્યાં કાચા વાયર રોપને એક પ્રમાણિત લિફ્ટિંગ ડિવાઇસમાં આકાર આપવામાં આવે છે જે હજારો વખત તેનું કાર્ય સુરક્ષિત રીતે કરવા સક્ષમ છે.
યોગ્ય રીતે બનાવેલ સ્લિંગ લિફ્ટિંગ કામગીરીમાં જીવનરેખા કેમ છે
કોઈ જૂની કહેવતનો ઉપયોગ કરી શકે છે કે સાંકળ તેની સૌથી નબળી કડી જેટલી જ મજબૂત હોય છે. રિગિંગની દુનિયામાં, વાયર રોપ સ્લિંગ - તેના છેડે આંખ અથવા લૂપ - નું સમાપ્ત થવું એ લગભગ હંમેશા સંભવિત નબળી કડી હોય છે. અયોગ્ય રીતે રચાયેલી આંખ દોરડાની મજબૂતાઈને 50% થી વધુ ઘટાડી શકે છે, જે વિનાશક નિષ્ફળતાનું કારણ બને છે. આ જ કારણ છે કે બનાવટની પદ્ધતિ ફક્ત તકનીકી વિગત નથી; તે સ્લિંગની વિશ્વસનીયતાનો સાર છે. સારી રીતે બનાવેલ સ્લિંગ તણાવને સમાન રીતે વિતરિત કરે છે, ભારે ઉપયોગની કઠોરતાનો સામનો કરે છે અને યોગ્ય ટેગિંગ દ્વારા તેની મર્યાદાઓને સ્પષ્ટ રીતે જણાવે છે. તે ઉત્પાદક તરફથી અંતિમ વપરાશકર્તાને સલામતીનું વચન રજૂ કરે છે. આ સાધનો કેવી રીતે બનાવવામાં આવે છે તે સમજવાથી તેમના કાર્ય માટે ઊંડી પ્રશંસા થાય છે અને રિગર્સ, સલામતી સંચાલકો અને ખરીદદારોને ફક્ત એક વસ્તુ અને જીવન બચાવનાર સાધન વચ્ચે તફાવત કરવાની શક્તિ મળે છે. તે વ્યક્તિને ફક્ત શક્તિ પર વિસ્મયથી જ નહીં, પરંતુ જોડાણની અખંડિતતામાં વિશ્વાસ સાથે લિફ્ટ જોવાની મંજૂરી આપે છે.
ફેબ્રિકેશન પ્રક્રિયામાં એક ઝલક: કાચા કેબલથી પરીક્ષણ કરેલ સાધન સુધી
કાચા વાયર દોરડાના સ્પૂલથી ફિનિશ્ડ, પ્રમાણિત સ્લિંગ સુધીની સફર એ એક બહુ-પગલાની પ્રક્રિયા છે જે કુશળ કારીગરીને ઔદ્યોગિક ટેકનોલોજી સાથે મિશ્રિત કરે છે. તે સામગ્રીની ઊંડી સમજણથી શરૂ થાય છે - ઇચ્છિત એપ્લિકેશન માટે ચોક્કસ પ્રકારના વાયર દોરડાની પસંદગી. પછી ઝીણવટભરી તૈયારી આવે છે: દોરડાને સંપૂર્ણ ચોકસાઈથી માપવા જોઈએ અને તેની રચનાને નુકસાન થતું અટકાવવા માટે તેને સ્વચ્છ રીતે કાપવા જોઈએ. ફેબ્રિકેશન પ્રક્રિયાનો મુખ્ય ભાગ આંખની રચના છે, સામાન્ય રીતે ફ્લેમિશ આઇ સ્પ્લિસ નામની તકનીક દ્વારા, એક મજબૂત, ઇન્ટરલોકિંગ વણાટ જે સરળ લૂપ કરતાં વધુ મજબૂત હોય છે. આ સ્પ્લિસને પછી સ્ટીલ સ્લીવ અથવા ફેરુલમાં કાયમી ધોરણે સુરક્ષિત કરવામાં આવે છે, સ્વેજિંગ તરીકે ઓળખાતી પ્રક્રિયામાં શક્તિશાળી હાઇડ્રોલિક પ્રેસનો ઉપયોગ કરીને. પરંતુ કામ હજુ પૂર્ણ થયું નથી. તેની મજબૂતાઈને માન્ય કરવા માટે, સ્લિંગ એક સાબિતી પરીક્ષણમાંથી પસાર થાય છે, જ્યાં તેને તેની નિર્ધારિત કાર્ય મર્યાદા કરતા ઘણા વધારે ભારને આધિન કરવામાં આવે છે. આ પરીક્ષણ પાસ કર્યા પછી અને કાયમી ઓળખ ટેગ સાથે ફીટ કર્યા પછી જ તે એક બની જાય છે. કુશળતાપૂર્વક બનાવેલા વાયર રોપ સ્લિંગ મટીરીયલ હેન્ડલિંગની મુશ્કેલ દુનિયા માટે તૈયાર.
સંચાલક સિદ્ધાંતો: ASME B30.9 અને OSHA નિયમોને સમજવું
વાયર રોપ સ્લિંગનું ઉત્પાદન અને ઉપયોગ તક કે અભિપ્રાય પર છોડવામાં આવતો નથી. તે દાયકાઓના અનુભવ અને ઘટના વિશ્લેષણ દરમિયાન વિકસિત ધોરણો અને નિયમોના કડક માળખા દ્વારા સંચાલિત થાય છે. યુનાઇટેડ સ્ટેટ્સમાં, પ્રાથમિક દસ્તાવેજો વ્યવસાયિક સલામતી અને આરોગ્ય વહીવટ (OSHA) ધોરણો, ખાસ કરીને બાંધકામ માટે 29 CFR 1926.251, અને અમેરિકન સોસાયટી ઓફ મિકેનિકલ એન્જિનિયર્સ (ASME) B30.9 "સ્લિંગ્સ" ધોરણ છે. આ દસ્તાવેજો સલામતી માટે બ્લુપ્રિન્ટ પ્રદાન કરે છે, જે સામગ્રીના સ્પષ્ટીકરણો અને ફેબ્રિકેશન પદ્ધતિઓથી લઈને નિરીક્ષણ માપદંડો અને સેવામાંથી દૂર કરવા સુધી બધું જ સૂચવે છે. ઉદાહરણ તરીકે, OSHA આંખ બનાવવા માટે ગાંઠોનો ઉપયોગ કરવા પર સ્પષ્ટપણે પ્રતિબંધ મૂકે છે અને સ્પ્લિસમાં ટકની સંખ્યા માટે લઘુત્તમ આવશ્યકતાઓ નક્કી કરે છે (OSHA, 2022). ASME B30.9 આગળ વધે છે, વિગતવાર માર્ગદર્શન પૂરું પાડે છે જે મોટાભાગના પ્રતિષ્ઠિત ઉત્પાદકો, જેમાં યુરોપ અને મધ્ય પૂર્વના વૈશ્વિક બજારોમાં સેવા આપતા લોકોનો સમાવેશ થાય છે, ગુણવત્તા માટે તેમના આધારરેખા તરીકે અપનાવે છે. આ ધોરણોનું પાલન વૈકલ્પિક નથી; તે એક જવાબદાર ઉત્પાદકની મૂળભૂત ફરજ છે અને સ્લિંગની સલામતી અને કામગીરીની પ્રાથમિક ખાતરી છે.
પગલું 1: મૂળભૂત પસંદગીઓ: યોગ્ય વાયર દોરડા અને ઘટકોની પસંદગી
એક પણ કાપ મૂકવામાં આવે તે પહેલાં, વાયર રોપ સ્લિંગના જીવનના સૌથી મહત્વપૂર્ણ નિર્ણયો પહેલાથી જ લેવામાં આવ્યા હોય છે. વાયર રોપ અને તેના ટર્મિનેશન બનાવતા ઘટકોની પસંદગી એ આધારસ્તંભ છે જેના પર તેની મજબૂતાઈ અને ટકાઉપણું બાંધવામાં આવે છે. તે લોડ વજન, પર્યાવરણીય પરિસ્થિતિઓ અને લિફ્ટમાં સામેલ ગતિશીલ દળો જેવા પરિબળોને ધ્યાનમાં રાખીને, લિફ્ટિંગ એપ્લિકેશનની માંગ સાથે સામગ્રી ગુણધર્મોને મેચ કરવાની પ્રક્રિયા છે. આ ચલોની સંપૂર્ણ સમજણ વિના કરવામાં આવેલી પસંદગી સ્લિંગને સેવામાં મૂકતા પહેલા સલામતી સાથે ચેડા કરી શકે છે.
વાયર રોપ એનાટોમીને સમજવું: કોર, સ્ટ્રેન્ડ્સ અને વાયર
મૂળભૂત રીતે, વાયર દોરડું એક જટિલ મશીન છે જે ઘણા ગતિશીલ ભાગોથી બનેલું છે. તેમાં ત્રણ પ્રાથમિક ઘટકો હોય છે: વાયર, સેર અને કોર. વ્યક્તિગત સ્ટીલ વાયરને એકસાથે ટ્વિસ્ટ કરીને એક સેર બનાવવામાં આવે છે. આમાંના ઘણા સેર પછી એક કેન્દ્રીય કોરની આસપાસ હેલિકલી નાખવામાં આવે છે, જે સેર માટે પાયા તરીકે કામ કરે છે. કોરની પ્રાથમિક ભૂમિકા સેરને ટેકો આપવાની છે, ભાર હેઠળ તેમની સંબંધિત સ્થિતિ જાળવી રાખવાની છે અને દોરડાને કચડતા અટકાવવાની છે.
આ પ્રારંભિક તબક્કામાં કોર કદાચ સૌથી મહત્વપૂર્ણ પસંદગી છે. તે સામાન્ય રીતે બે મુખ્ય જાતોમાં આવે છે:
- ફાઇબર કોર (FC): આ કોર સિસલ જેવા કુદરતી રેસા અથવા પોલીપ્રોપીલીન જેવા કૃત્રિમ પદાર્થોમાંથી બનાવવામાં આવે છે. ફાઇબર કોર વધુ લવચીક હોય છે અને ઘણીવાર એવા કાર્યક્રમોમાં ઉપયોગમાં લેવાય છે જ્યાં દોરડું નાના પાયા પર વળેલું હોવું જોઈએ. જો કે, તે કચડી નાખવા માટે સંવેદનશીલ હોય છે, સ્ટીલ કોર કરતાં ઓછી શક્તિ આપે છે, અને ગરમી અને રાસાયણિક નુકસાન માટે સંવેદનશીલ હોય છે.
- સ્વતંત્ર વાયર રોપ કોર (IWRC): આ મૂળભૂત રીતે મુખ્ય દોરડાના કોર તરીકે દાખલ કરાયેલ એક નાનો વાયર દોરડો છે. IWRC નોંધપાત્ર રીતે વધુ તાકાત પૂરી પાડે છે (સમાન કદના ફાઇબર કોર કરતાં આશરે 7.5% વધુ) અને કચડી નાખવા અને ગરમી સામે ઘણો વધારે પ્રતિકાર ધરાવે છે. મોટાભાગના હેવી-ડ્યુટી લિફ્ટિંગ સ્લિંગ માટે, OSHA જેવી સલામતી સંસ્થાઓના માર્ગદર્શનમાં નોંધ્યા મુજબ, IWRC તેની શ્રેષ્ઠ શક્તિ અને ટકાઉપણાને કારણે પ્રમાણભૂત અને પસંદગીની પસંદગી છે.
પ્રત્યેક સ્ટ્રાન્ડ અને પ્રત્યેક દોરડામાં વાયરની સંખ્યા (દા.ત., 6×19 અથવા 6×37 વર્ગીકરણ) થાક પ્રતિકાર અને ઘર્ષણ પ્રતિકાર વચ્ચે દોરડાનું સંતુલન નક્કી કરે છે. 6×37 દોરડામાં વધુ, નાના વાયર હોય છે, જે તેને વધુ લવચીક અને વળાંકથી થાક પ્રત્યે પ્રતિરોધક બનાવે છે, પરંતુ ઘર્ષણ માટે વધુ સંવેદનશીલ બનાવે છે. 6×19 દોરડામાં ઓછા, મોટા વાયર હોય છે, જે તેને ઘર્ષણ પ્રત્યે વધુ પ્રતિરોધક બનાવે છે પરંતુ ઓછા લવચીક બનાવે છે.
| લક્ષણ | સ્વતંત્ર વાયર રોપ કોર (IWRC) | ફાઇબર કોર (FC) |
|---|---|---|
| સામગ્રી | એક અલગ, નાનો વાયર દોરડું | કુદરતી (દા.ત., સિસલ) અથવા કૃત્રિમ (દા.ત., પોલીપ્રોપીલીન) ફાઇબર |
| સ્ટ્રેન્થ | વધારે; દોરડાની તૂટવાની શક્તિમાં ~7.5% ઉમેરો | નીચું; મુખ્યત્વે ટેકો પૂરો પાડે છે, તાકાત નહીં |
| ક્રશ પ્રતિકાર | ઉત્તમ; બાહ્ય તાળાઓને મજબૂત ટેકો પૂરો પાડે છે | ખરાબ થી વાજબી; ઊંચા ભાર હેઠળ સરળતાથી કચડી શકાય છે |
| સુગમતા | FC કરતા ઓછું લવચીક | IWRC કરતાં વધુ લવચીક |
| ગરમી પ્રતિકાર | ઉત્તમ; ઊંચા તાપમાનનો સામનો કરી શકે છે | નબળા; રેસા પ્રમાણમાં ઓછા તાપમાને બળી શકે છે અથવા ઓગળી શકે છે |
| સામાન્ય ઉપયોગ | ભારે ઉપાડ સ્લિંગ, ક્રેન હોસ્ટ લાઇન, ઉચ્ચ-ભાર એપ્લિકેશનો | સામાન્ય હેતુના દોરડા, ઉચ્ચ સુગમતાની જરૂર હોય તેવા ઉપયોગો |
લેને ડીકોડ કરવું: રેગ્યુલર લે, લેંગ લે, અને તેમના ઉપયોગો
વાયર દોરડાનો "લે" એ દિશાનો ઉલ્લેખ કરે છે જેમાં વાયરોને સેર બનાવવા માટે વાળવામાં આવે છે અને કોરની આસપાસ સેર કઈ દિશામાં વળાંક લેવામાં આવે છે.
- રાઇટ રેગ્યુલર લે (RRL): દોરીઓમાં રહેલા વાયર ડાબી બાજુ વળેલા હોય છે, જ્યારે દોરી જમણી બાજુ કોરની આસપાસ વળેલા હોય છે. વાયર દોરડાની ધરીની સમાંતર ચાલતા હોય તેવું લાગે છે. સામાન્ય હેતુના દોરડા અને લિફ્ટિંગ સ્લિંગ માટે આ સૌથી સામાન્ય પ્રકારનો લે છે. તેમાં સારી ક્રશ પ્રતિકારકતા છે અને તે ફરી વળવાની શક્યતા ઓછી છે.
- લેંગ લે: વાયર અને દોરીઓ એક જ દિશામાં વળી ગયા છે. આ બાંધકામ દરેક વાયરના ખુલ્લા સપાટી વિસ્તારને વધારે છે, જે ઉત્તમ ઘર્ષણ અને થાક પ્રતિકાર પ્રદાન કરે છે. જોકે, લેંગ લે દોરડા કચડી નાખવા માટે વધુ સંવેદનશીલ હોય છે અને તેમાં વળાંક લેવાની મજબૂત વૃત્તિ હોય છે, જે તેમને સિંગલ-પાર્ટ લિફ્ટિંગ અને સૌથી સામાન્ય સ્લિંગ એપ્લિકેશનો માટે અયોગ્ય બનાવે છે.
મોટાભાગના વાયર રોપ સ્લિંગ માટે, રાઇટ રેગ્યુલર લે તેની સ્થિરતા અને સંતુલિત લાક્ષણિકતાઓને કારણે પ્રમાણભૂત પસંદગી છે.
મટીરીયલ ગ્રેડ અને સ્ટ્રેન્થ: EIPS વિરુદ્ધ EEIPS
વાયર દોરડાની મજબૂતાઈ તેના ગ્રેડ દ્વારા નક્કી થાય છે. સ્લિંગ ઉપાડવા માટે ઉપયોગમાં લેવાતા બે સૌથી સામાન્ય ગ્રેડ છે:
- વધારાનું સુધારેલું હળ સ્ટીલ (EIPS): ઘણા વર્ષોથી ઉચ્ચ-શક્તિવાળા વાયર દોરડા માટે આ ધોરણ હતું. તે ઉચ્ચ તોડવાની શક્તિ અને ઉત્તમ ટકાઉપણું પ્રદાન કરે છે.
- એક્સ્ટ્રા એક્સ્ટ્રા ઇમ્પ્રુવ્ડ પ્લો સ્ટીલ (EEIPS): નામ સૂચવે છે તેમ, આ ગ્રેડ સમાન વ્યાસના EIPS કરતા લગભગ 10% વધુ મજબૂત છે. આ સમાન કદના દોરડા સાથે ઉચ્ચ વર્કિંગ લોડ લિમિટ (WLL) અથવા સમાન ક્ષમતા માટે નાના, હળવા દોરડાનો ઉપયોગ કરવાની મંજૂરી આપે છે.
સ્લિંગનો ઉલ્લેખ કરતી વખતે, EIPS અને EEIPS વચ્ચેની પસંદગી જરૂરી તાકાત-થી-વ્યાસ ગુણોત્તર પર આધાર રાખે છે. ઉચ્ચ-ક્ષમતાવાળી લિફ્ટ્સ માટે જ્યાં સ્લિંગનું વજન અને કદ ચિંતાનો વિષય હોય છે, EEIPS ઘણીવાર પસંદગીની સામગ્રી હોય છે. બધા પ્રતિષ્ઠિત ઉત્પાદકો તેમના સ્લિંગ્સને વપરાયેલા દોરડાના ગ્રેડના આધારે રેટેડ ક્ષમતાઓ સાથે ચિહ્નિત કરે છે (OSHA, 2022).
યોગ્ય એન્ડ ફિટિંગ પસંદ કરી રહ્યા છીએ: થિમ્બલ્સ, સ્લીવ્ઝ અને સોકેટ્સ
ટર્મિનેશન હાર્ડવેર દોરડા જેટલું જ મહત્વપૂર્ણ છે.
- થિમ્બલ્સ: આ ખાંચવાળા ધાતુના ફિટિંગ સ્લિંગની આંખની અંદર મૂકવામાં આવે છે. તેમનો હેતુ સંપર્કના બિંદુ પર દોરડાને સુરક્ષિત રાખવાનો છે. અંગૂઠા વિના, આંખને હૂક પર મૂકવામાં આવે ત્યારે તે કડક, તીક્ષ્ણ વળાંકમાં ધકેલી દેવામાં આવશે, જેના કારણે વ્યક્તિગત વાયર પર ભારે તાણ આવશે અને અકાળે નિષ્ફળતા થશે. સ્લિંગની આયુષ્ય માટે ભારે-ડ્યુટી અંગૂઠા જરૂરી છે.
- સ્લીવ્ઝ (ફેરુલ્સ): આ ધાતુની સ્લીવ્ઝ છે જે સ્પ્લાઈસને સુરક્ષિત કરવા માટે તેના છેડા પર સ્વેજ (દબાવવામાં) આવે છે. તે સામાન્ય રીતે કાર્બન સ્ટીલ, સ્ટેનલેસ સ્ટીલ અથવા એલ્યુમિનિયમથી બનેલા હોય છે. કાર્બન સ્ટીલ તેની મજબૂતાઈ અને ખર્ચ-અસરકારકતાને કારણે સામાન્ય ઔદ્યોગિક સ્લિંગ માટે સૌથી સામાન્ય છે. સ્લીવ દોરડાના વ્યાસ માટે ચોક્કસ કદની હોવી જોઈએ.
- સોકેટ્સ: આ ઉચ્ચ-શક્તિવાળા ફિટિંગ છે જે દોરડાના છેડા સાથે જોડાયેલા હોય છે, સામાન્ય રીતે પીગળેલા ઝીંક (સ્પેલ્ટર) અથવા રેઝિન (ઇપોક્સી) સાથે. સોકેટ્સ સૌથી વધુ શક્ય ટર્મિનેશન કાર્યક્ષમતા (દોરડાની તૂટવાની શક્તિના 100%) પ્રદાન કરે છે અને તેનો ઉપયોગ બ્રિજ સસ્પેન્શન કેબલ્સ અને કેટલાક હેવી-લિફ્ટ ક્રેન હોઇસ્ટ જેવા મહત્વપૂર્ણ કાર્યક્રમોમાં થાય છે.
આ દરેક ઘટકોની પસંદગી એકસાથે થવી જોઈએ, ખાતરી કરવી જોઈએ કે દોરડું, અંગૂઠો અને સ્લીવ બધા સુસંગત છે અને ઇચ્છિત ભાર માટે યોગ્ય રીતે રેટ કરેલા છે.
પગલું 2: તૈયારીમાં ચોકસાઈ: દોરડાને માપવા, કાપવા અને ચિહ્નિત કરવા
ઘટકો પસંદ કર્યા પછી, ભૌતિક ઉત્પાદન શરૂ થાય છે. આ તબક્કો ચોકસાઈ અને કાળજીનો છે. લાકડાકામ અથવા અન્ય હસ્તકલાથી વિપરીત જ્યાં કોઈ સરળતાથી ભૂલ સુધારી શકે છે, વાયર દોરડું કાપવામાં અથવા તૈયાર કરવામાં ભૂલ ઘણીવાર બદલી ન શકાય તેવી હોય છે, જેના પરિણામે સામગ્રીનો બગાડ થાય છે અને સલામતી જોખમાય છે. "બે વાર માપો, એક વાર કાપો" ના સિદ્ધાંતોને એક મહત્વપૂર્ણ સલામતી આદેશમાં ઉન્નત કરવામાં આવે છે. આ તૈયારીના તબક્કામાં લેવામાં આવતી દરેક ક્રિયા અંતિમ સ્પ્લિસની ભૂમિતિ અને અખંડિતતાને સીધી અસર કરે છે.
માપનનો સુવર્ણ નિયમ: કાપવાની લંબાઈની ગણતરી
પહેલું પગલું એ છે કે એક જ સ્લિંગ માટે જરૂરી વાયર દોરડાની ચોક્કસ લંબાઈ નક્કી કરવી. આ દોરડાના ટુકડાને ઇચ્છિત પૂર્ણ લંબાઈ સુધી કાપવા જેટલું સરળ નથી. આંખોની રચના, ખાસ કરીને ફ્લેમિશ આંખના સ્પ્લિસ, ચોક્કસ માત્રામાં દોરડાનો "ઉપયોગ" કરે છે. આને "ટેક-અપ" તરીકે ઓળખવામાં આવે છે. ટેક-અપ લંબાઈ દોરડાના વ્યાસ અને આંખના કદ પર આધારિત છે.
સૂત્ર સીધું છે: કાપવાની લંબાઈ = ફિનિશ્ડ સ્લિંગ લંબાઈ + (આંખ દીઠ ટેક-અપ લંબાઈ × 2)
પ્રતિષ્ઠિત ઉત્પાદકોએ વ્યાપક પરીક્ષણ અને અનુભવના આધારે પ્રમાણિત ટેક-અપ ચાર્ટ બનાવ્યા છે. ઉદાહરણ તરીકે, 1-ઇંચ વ્યાસના વાયર દોરડાને દરેક પ્રમાણભૂત ફ્લેમિશ આંખ માટે 30 ઇંચ ટેક-અપની જરૂર પડી શકે છે. તેથી, 10-ફૂટ (120-ઇંચ) સ્લિંગ બનાવવા માટે, ગણતરી આ પ્રમાણે હશે: કાપવાની લંબાઈ = 120 ઇંચ + (30 ઇંચ × 2) = 180 ઇંચ (અથવા 15 ફૂટ)
કેલિબ્રેટેડ સ્ટીલ ટેપ માપનો ઉપયોગ કરીને, આ લંબાઈ વાયર દોરડા પર ચોક્કસ રીતે ચિહ્નિત કરવામાં આવે છે. એક ઇંચની પણ ભૂલ સ્પષ્ટીકરણની બહાર સ્લિંગમાં પરિણમી શકે છે, જે સંભવિત રીતે મલ્ટી-લેગ બ્રિડલ એસેમ્બલીમાં લોડ બેલેન્સ સાથે સમસ્યાઓનું કારણ બની શકે છે.
સ્વચ્છતાની કળા: સાધનો અને તકનીકો
વાયર દોરડું કાપવું એ કોઈ મજબૂત સળિયા કાપવા જેવું નથી. તેની અટવાયેલી રચના તેને યોગ્ય રીતે કાપવામાં ન આવે તો વિકૃત અને તૂટવાની સંભાવના બનાવે છે. તૂટેલા અથવા કચડાયેલા છેડાને કારણે પછીની સ્પ્લિસિંગ પ્રક્રિયા લગભગ અશક્ય બની જાય છે અને કાપેલા ભાગની નજીક દોરડાની આંતરિક રચનાને નુકસાન પહોંચાડી શકે છે.
વ્યાવસાયિક ફેબ્રિકેશન સુવિધામાં પસંદગીની પદ્ધતિ એ હાઇડ્રોલિક શીયર અથવા હાઇ-સ્પીડ ઘર્ષક કટીંગ વ્હીલનો ઉપયોગ છે.
- હાઇડ્રોલિક કાતર: આ શક્તિશાળી સાધનો બે કઠણ સ્ટીલ બ્લેડ વચ્ચે દોરડું કાપીને ઝડપી, સ્વચ્છ કાપ પૂરો પાડે છે. તેઓ મોટા જથ્થાના ઉત્પાદન માટે કાર્યક્ષમ છે.
- ઘર્ષક વ્હીલ્સ: ઘર્ષક કટ-ઓફ કરવત ઉત્તમ ફિનિશ આપે છે. હાઇ સ્પીડ અને ઘર્ષક સામગ્રી વાયરને સાફ રીતે કાપે છે અને છેડાને સહેજ પણ જોડી શકે છે, જે ફ્રાયિંગને રોકવામાં મદદ કરે છે. આ પદ્ધતિમાં યોગ્ય વેન્ટિલેશન અને વ્યક્તિગત રક્ષણાત્મક ઉપકરણો (PPE) ની જરૂર પડે છે કારણ કે તેમાંથી તણખા અને ધૂળ ઉત્પન્ન થાય છે.
કોઈપણ કાપવાની પદ્ધતિ માટે, દોરડાને કાપતી લાઇનની બંને બાજુએ સુરક્ષિત રીતે બાંધી દેવો જોઈએ જેથી કાપતી વખતે તે વળી ન જાય અથવા વિકૃત ન થાય.
લક્ષ્યોને કબજે કરવું: આ બિન-વાટાઘાટોપાત્ર પગલું આપત્તિને કેમ અટકાવે છે
કાપ્યા પછી તરત જ, અને ક્યારેક તે પહેલાં પણ, દોરડાના છેડા "સીઝ" કરવા પડે છે. સીઝિંગ એ મુખ્ય વાયર દોરડાની આસપાસ નાના વ્યાસના વાયર (એનિલ કરેલ લોખંડ સીઝિંગ વાયર સામાન્ય છે) ને ચુસ્તપણે વીંટાળવાની પ્રક્રિયા છે જેથી બધા સેર અને વાયરને તેમની મૂળ માળખાકીય સ્થિતિમાં પકડી શકાય.
આ શા માટે આટલું મહત્વપૂર્ણ છે? યોગ્ય રીતે પકડ્યા વિના, દોરડાની અંદરના હેલિકલ તણાવને કારણે કાપ પૂર્ણ થતાં જ દોરીઓ કોરમાંથી છૂટી જશે. આ માત્ર અવ્યવસ્થિત, તૂટેલા છેડાનું નિર્માણ કરતું નથી પણ દોરીઓની ચોક્કસ ગોઠવણી, "દોરડાના બિછાવે" ને પણ ખલેલ પહોંચાડે છે. આ ખલેલ દોરડાથી ઘણા ઇંચ અથવા તો ફૂટ સુધી લંબાવી શકે છે, જે આંતરિક અસંતુલન બનાવે છે જે જોવાનું અશક્ય છે પરંતુ જે દોરડાની મજબૂતાઈને જોખમમાં મૂકે છે.
યોગ્ય સીઝિંગ ચુસ્ત, સુઘડ અને ઓછામાં ઓછી વાયર રોપના વ્યાસ જેટલી લંબાઈ હોવી જોઈએ. મોટા દોરડા માટે, ઘણી વાર બહુવિધ સીઝિંગ લાગુ કરવામાં આવે છે. આ સરળ, ઓછા ખર્ચે પગલું સમગ્ર ફેબ્રિકેશન પ્રક્રિયાની ગુણવત્તા અને અખંડિતતા સુનિશ્ચિત કરવા માટે સૌથી મહત્વપૂર્ણ પૈકીનું એક છે.
સ્પ્લાઈસ માટે માર્કિંગ: સંપૂર્ણ આંખ માટે બ્લુપ્રિન્ટ
એકવાર દોરડું યોગ્ય લંબાઈ સુધી કાપવામાં આવે અને છેડા પકડાઈ જાય, પછી આંખના સાંધાની રચનાને માર્ગદર્શન આપવા માટે તેને ચિહ્નિત કરવું આવશ્યક છે. ઉત્પાદકની પ્રમાણભૂત ટેક-અપ લંબાઈ (દા.ત., 1-ઇંચ દોરડા માટે 30 ઇંચ) નો ઉપયોગ કરીને, છેડાથી દોરડા પર એક સ્પષ્ટ ચિહ્ન બનાવવામાં આવે છે. આ ચિહ્ન તે બિંદુ દર્શાવે છે જ્યાં સુધી દોરીઓ ખોલવામાં આવશે. આંખના પાયાને દર્શાવવા માટે ઘણીવાર બીજું ચિહ્ન બનાવવામાં આવે છે, જ્યાં અંગૂઠો બેસશે.
આ નિશાનો ટકાઉ પેઇન્ટ માર્કર અથવા ચાકથી બનાવી શકાય છે. અહીં ચોકસાઈ ખૂબ જ મહત્વપૂર્ણ છે. ખોટા નિશાનથી આંખનું કદ ખોટું થાય છે અથવા અયોગ્ય રીતે રચાયેલ સ્પ્લિસ બને છે, જે બંને અંતિમ નિરીક્ષણ દરમિયાન સ્લિંગને નકારવા માટેનું કારણ છે. આ માર્કિંગ પ્રક્રિયા પછીના સ્પ્લિસિંગના જટિલ કાર્ય માટે બ્લુપ્રિન્ટ બનાવે છે.
પગલું 3: સ્લિંગનું હૃદય: ફ્લેમિશ આઇ સ્પ્લિસ (ટર્ન-બેક આઇ) બનાવવું
હવે આપણે ફેબ્રિકેશન પ્રક્રિયાના સૌથી જટિલ અને કુશળ ભાગ પર આવીએ છીએ: ફ્લેમિશ આઇ સ્પ્લિસનું નિર્માણ. આ તે જગ્યા છે જ્યાં કારીગરી અને યાંત્રિક સિદ્ધાંતો એકબીજા સાથે જોડાયેલા છે. ફ્લેમિશ આઇ ફક્ત એક લૂપ નથી; તે કાળજીપૂર્વક બનાવેલ, ઇન્ટરલોકિંગ ટર્મિનેશન છે જે મૂળ દોરડાની મજબૂતાઈનો ખૂબ જ ઊંચો ટકાવારી જાળવી રાખે છે. તેની ડિઝાઇન ખ્યાલમાં સરળ છે છતાં અમલીકરણમાં માંગણી કરે છે. તેને સ્વેજ્ડ સ્લીવ્સ સાથે ઉપયોગ માટે હાથથી ટક કરેલા સ્પ્લિસ જેવી જૂની પદ્ધતિઓ કરતાં વ્યાપકપણે શ્રેષ્ઠ માનવામાં આવે છે.
ફ્લેમિશ આંખ પાછળનો સિદ્ધાંત: એક શ્રેષ્ઠ યાંત્રિક જોડાણ
એક પ્રમાણભૂત 6-સ્ટ્રેન્ડ વાયર દોરડાની કલ્પના કરો. ફ્લેમિશ આંખ બનાવવા માટે, દોરડાને ત્રણ-ત્રણ દોરીઓના બે જૂથોમાં ખોલવામાં આવે છે - ત્રણ સતત દોરીઓ અને બીજી બાજુથી તેમના ત્રણ અનુરૂપ દોરીઓ. પછી એક જૂથ આંખ બનાવવા માટે તેના પર પાછું મૂકવામાં આવે છે, અને બીજા જૂથને પહેલા જૂથના ખાલી જગ્યાઓમાં મૂકવામાં આવે છે, જે દોરડાના શરીરને વિરુદ્ધ દિશામાં ફરીથી બનાવે છે. પરિણામ એક યાંત્રિક ઇન્ટરલોક છે જ્યાં દોરડાના બે ભાગ અસરકારક રીતે એકબીજાને પકડે છે.
આ સ્પ્લાઈસની મજબૂતાઈ એ હકીકત પરથી આવે છે કે તે સંપૂર્ણપણે ઘર્ષણ પર આધારિત નથી. જેમ જેમ આંખ પર તાણ લાગુ કરવામાં આવે છે, તેમ તેમ તે સ્પ્લાઈસના બે ઇન્ટરલોકિંગ ભાગોને એકબીજા સાથે વધુ કડક રીતે ખેંચે છે. આ યાંત્રિક જોડાણ પછી સ્વેજ્ડ સ્લીવ દ્વારા કાયમી ધોરણે સુરક્ષિત કરવામાં આવે છે. ફ્લેમિશ આંખ અને યોગ્ય રીતે સ્વેજ્ડ સ્લીવનું મિશ્રણ દોરડાની કેટલોગ બ્રેકિંગ તાકાતના 95% કે તેથી વધુ ટર્મિનેશન કાર્યક્ષમતા પ્રાપ્ત કરી શકે છે, જે વાયર રોપ ક્લિપ્સ અથવા મોટાભાગના હાથથી ટક કરેલા સ્પ્લાઈસથી પ્રાપ્ત કરી શકાય તે કરતાં નોંધપાત્ર રીતે વધારે છે.
દોરીઓ ખોલવી: એક નાજુક અને પદ્ધતિસરની પ્રક્રિયા
આ પ્રક્રિયા યોગ્ય રીતે પકડેલા અને ચિહ્નિત વાયર દોરડાના અંતે શરૂ થાય છે.
- જપ્તી દૂર કરો: કામચલાઉ સીઝિંગ વાયર કાળજીપૂર્વક દૂર કરવામાં આવે છે.
- કોરને અલગ કરો: IWRC અથવા ફાઇબર કોરને દોરડાના કેન્દ્રમાંથી બહાર કાઢવામાં આવે છે, જે અગાઉ બનાવેલા સ્પ્લિસ માર્ક સુધી હોય છે. પછી કોરને કાપીને ફેંકી દેવામાં આવે છે.
- સેરને વિભાજીત કરો: છ બાહ્ય તારને કાળજીપૂર્વક ત્રણના બે જૂથોમાં વિભાજિત કરવામાં આવે છે. વ્યક્તિગત તારને કંકણ કે વાંકા ન આવે તે માટે આ કાળજીપૂર્વક કરવું જોઈએ. એક સામાન્ય પ્રથા એ છે કે ત્રણ સંલગ્ન તારને અન્ય ત્રણથી અલગ કરવામાં આવે. આનાથી ત્રણ તારના બે "પગ" બને છે.
- ધીમેધીમે સીધું કરો: દોરડાના શરીર પરથી જાળવી રાખેલા હેલિકલ આકારને દૂર કરવા માટે ખુલ્લા તાળાઓને ધીમેધીમે કામ કરવામાં આવે છે. આનાથી આગળના પગલામાં તેમને હેરફેર કરવાનું સરળ બને છે. મેલેટ અને સપાટ સપાટીનો ઉપયોગ કરી શકાય છે, પરંતુ વધુ પડતું બળ ટાળવું જોઈએ.
આ છૂટી કરવાની પ્રક્રિયા માટે દોરડા માટે અનુભવ જરૂરી છે. એક કુશળ ફેબ્રિકેટર દોરડાની કુદરતી વૃત્તિઓ સાથે કામ કરે છે, તેમની વિરુદ્ધ નહીં, કોઈપણ નુકસાન પહોંચાડ્યા વિના દોરડાને અલગ કરી દે છે.
બે ભાગના "લગ્ન": જીવંત અને મૃત અંતને પરસ્પર જોડવા
આ ફ્લેમિશ આંખનો "જાદુ" છે.
- આંખ બનાવો: ત્રણ-સ્ટ્રૅન્ડ "પગ" માંથી એકને ઇચ્છિત કદની આંખ બનાવવા માટે પાછળ વાળવામાં આવે છે. દોરડાના મુખ્ય ભાગ સાથે તે જ્યાં મળે છે તે બિંદુ તૈયારીના તબક્કા દરમિયાન બનાવેલા બીજા ચિહ્ન સાથે સંરેખિત હોવું જોઈએ.
- સેરને ઇન્ટરલોક કરો: પછી બીજા ત્રણ-સ્ટ્રેન્ડ લેગને કાળજીપૂર્વક ખીણોમાં અથવા પહેલા લેગમાં બાકી રહેલા ગાબડાઓમાં વણવામાં આવે છે. ફેબ્રિકેટર આંખના પાયાથી દોરડાના છેડા સુધી કામ કરે છે, ત્રણે સેરને ખાલી ખાંચમાં મૂકે છે. ધ્યેય મૂળ દોરડાની રચનાને સંપૂર્ણ રીતે ફરીથી બનાવવાનો છે, પરંતુ સેર હવે વિરુદ્ધ દિશામાં ચાલી રહ્યા છે અને એકબીજા સાથે જોડાયેલા છે.
- પૂંછડીઓ ટેક કરવી: આ પ્રક્રિયા ત્યાં સુધી ચાલુ રહે છે જ્યાં સુધી બધા છ તાંતણાઓના છેડા એકસાથે સરસ રીતે ગોઠવાઈ ન જાય. પરિણામે એક સપ્રમાણ, ચુસ્ત રીતે બનેલ સ્પ્લિસ મળે છે જ્યાં દોરડાનો મુખ્ય ભાગ આંખમાં સરળતાથી સંક્રમિત થાય છે.
ફિનિશ્ડ સ્પ્લાઈસ દોરડાના સતત ટુકડા જેવો દેખાવો જોઈએ અને અનુભવવો જોઈએ. તેમાં કોઈ નોંધપાત્ર ગાબડા, ક્રોસ કરેલા તાળાઓ અથવા ગુચ્છો ન હોવા જોઈએ. આ પગલું ફેબ્રિકેટરની કુશળતા અને વિગતો પ્રત્યે ધ્યાન આપવાનો પુરાવો છે.
અંગૂઠો દાખલ કરવો: આંખની અખંડિતતાનું રક્ષણ કરવું
ઇન્ટરલોકિંગ સંપૂર્ણપણે કડક થાય તે પહેલાં, થિમ્બલ આંખમાં દાખલ કરવામાં આવે છે. દોરડાના વ્યાસ માટે યોગ્ય કદનો થિમ્બલ હોવો જોઈએ. ખૂબ નાનો થિમ્બલ દોરડાને પિંચ કરશે, જ્યારે ખૂબ મોટો થિમ્બલ ઢીલો હશે અને પૂરતો ટેકો આપશે નહીં. આંખ થિમ્બલના ખાંચની આસપાસ ચુસ્તપણે રચાય છે. થિમ્બલનો હેતુ એક મોટી, સરળ બેરિંગ સપાટી પૂરી પાડવાનો છે, જે વ્યક્તિગત વાયરને કેન્દ્રિત દબાણ અને તીક્ષ્ણ વળાંકથી સુરક્ષિત કરે છે જે આંખને સીધી હૂક પર મૂકવામાં આવે તો થશે. તે એક મહત્વપૂર્ણ વસ્ત્રો ઘટક છે જે સ્લિંગની સેવા જીવનને નાટકીય રીતે લંબાવે છે.
સ્પ્લિસિંગમાં સામાન્ય મુશ્કેલીઓ અને તેનાથી કેવી રીતે બચવું
અનુભવી ફેબ્રિકેટર્સ માટે પણ ભૂલો થઈ શકે છે. સામાન્ય મુશ્કેલીઓની જાગૃતિ ગુણવત્તા નિયંત્રણની ચાવી છે.
- ખોટો સ્ટ્રેન્ડ કાઉન્ટ: આકસ્મિક રીતે દોરડું ૩/૩ ને બદલે ૪/૨ ભાગમાં વિભાજીત કરવાથી અસંતુલિત અને અસુરક્ષિત સ્પ્લિસ બનશે.
- ક્રોસ્ડ સ્ટ્રેન્ડ્સ: ઇન્ટરલોકિંગ પ્રક્રિયા દરમિયાન, એક સ્ટ્રાન્ડને તેની યોગ્ય ખીણમાં મૂકવાને બદલે બીજા સ્ટ્રાન્ડ પર ક્રોસ કરવા દેવાથી એક ઉચ્ચ સ્થાન અને તાણ સાંદ્રતાનું બિંદુ બને છે.
- છૂટક સ્પ્લિસ: જો તાળાઓને કડક રીતે ખેંચવામાં ન આવે અને યોગ્ય રીતે એકસાથે કામ ન કરવામાં આવે, તો પરિણામી સ્પ્લિસ ઢીલું થઈ જશે અને ઇચ્છિત યાંત્રિક લોક પ્રાપ્ત કરશે નહીં.
- કિન્ક્ડ વાયર: વાયરને ખોલવા અથવા ફરીથી મૂકવા માટે વધુ પડતા બળ અથવા અયોગ્ય સાધનોનો ઉપયોગ કરવાથી વાયરમાં તીક્ષ્ણ વળાંક અથવા કંકણ થઈ શકે છે, જેનાથી નબળા બિંદુઓ બની શકે છે.
સ્પ્લાઈસ બન્યા પછી, સંપૂર્ણ દ્રશ્ય નિરીક્ષણ કરવામાં આવે છે, આગામી, બદલી ન શકાય તેવા પગલા: સ્વેજિંગ પર આગળ વધતા પહેલા આ અને અન્ય ખામીઓની તપાસ કરવામાં આવે છે.
પગલું 4: સ્પ્લિસને સુરક્ષિત કરવું: સ્વેજિંગની મહત્વપૂર્ણ ભૂમિકા
એકવાર ફ્લેમિશ આંખ સંપૂર્ણ રીતે રચાઈ જાય, પછી તેને કાયમી ધોરણે સુરક્ષિત કરવી આવશ્યક છે. આ સ્વેજિંગ દ્વારા પૂર્ણ થાય છે. સ્વેજિંગ પ્રક્રિયા કાળજીપૂર્વક બનાવેલા સ્પ્લિસને લે છે અને તેને એક નક્કર, એકીકૃત ટર્મિનેશનમાં બંધ કરે છે. તે ઔદ્યોગિક રસાયણનું એક સ્વરૂપ છે, જે ભારે દબાણ દ્વારા વણાયેલા તાળાઓ અને હોલો સ્લીવના સંગ્રહને સ્ટીલના એક ટુકડામાં રૂપાંતરિત કરે છે. આ પગલું બદલી ન શકાય તેવું છે અને સ્લિંગની અંતિમ મજબૂતાઈ માટે એકદમ મહત્વપૂર્ણ છે.
સ્વેજિંગ શું છે? મહત્તમ સુરક્ષા માટે કોલ્ડ ફોર્જિંગ સ્ટીલ
સ્વેજિંગ એ કોલ્ડ ફોર્જિંગ પ્રક્રિયા છે. એ સમજવું અગત્યનું છે કે તેમાં વેલ્ડીંગની જેમ ગરમીનો સમાવેશ થતો નથી. હાઇડ્રોલિક પ્રેસનો ઉપયોગ સ્ટીલ સ્લીવ (ફેરુલ) ની આસપાસના ડાઈના સેટ પર ભારે દબાણ લાવવા માટે થાય છે જે સ્પ્લાઈસ ઉપર મૂકવામાં આવે છે. આ દબાણ, ઘણીવાર સેંકડો ટન, સ્લીવના સ્ટીલને તેની નીચે વાયર રોપ સેરના ખાલી જગ્યાઓ અને ખીણોમાં "પ્રવાહ" કરવા દબાણ કરે છે.
સ્લીવનો ધાતુ દરેક વાયરની આસપાસ વિકૃત થાય છે અને પોતાને ઘનિષ્ઠ રીતે આકાર આપે છે, જે લગભગ સંપૂર્ણ 360-ડિગ્રી પકડ બનાવે છે. આ પ્રક્રિયા અસરકારક રીતે સ્લીવ અને તેમાં રહેલા દોરડાને એક જ, નક્કર એકમ બનાવે છે. બનાવેલ ઘર્ષણ અને યાંત્રિક તાળું એટલું વિશાળ છે કે, જ્યારે યોગ્ય રીતે કરવામાં આવે છે, ત્યારે સ્લાઈસ સ્વેજ્ડ સ્લીવમાંથી બહાર નીકળે તે પહેલાં દોરડું તૂટી જશે. આ સુરક્ષિત ટર્મિનેશનનો અંતિમ ધ્યેય છે.
યોગ્ય સ્લીવ (ફેરુલ) પસંદ કરવી: સામગ્રી અને કદ મહત્વનું છે
સ્લીવ એ ફક્ત ધાતુનો ટુકડો નથી. તે એક એન્જિનિયર્ડ ઘટક છે જે ખાસ કરીને આ હેતુ માટે રચાયેલ છે. યોગ્ય સ્લીવની પસંદગી ખૂબ જ મહત્વપૂર્ણ છે.
- કદ બદલવાનું: સ્લીવ વાયર રોપના વ્યાસ સાથે બરાબર મેળ ખાતી હોવી જોઈએ. ખૂબ મોટી સ્લીવ દોરડાને યોગ્ય રીતે વહેવા અને પકડવા માટે પૂરતું દબાણ મેળવશે નહીં, પરિણામે નબળું ટર્મિનેશન બનશે જે ભાર હેઠળ સરકી શકે છે. ખૂબ નાની સ્લીવ સ્લાઈસ પર ફિટ થશે નહીં અથવા તેને દબાણ કરવામાં આવતા દોરડાના તાળાઓને નુકસાન પહોંચાડી શકે છે.
- સામગ્રી: સ્લીવ્ઝ સામાન્ય રીતે કાર્બન સ્ટીલમાંથી બનાવવામાં આવે છે, જે મોટાભાગના ઔદ્યોગિક લિફ્ટિંગ એપ્લિકેશનો માટે યોગ્ય છે. દરિયાઈ અથવા રાસાયણિક રીતે કાટ લાગતા વાતાવરણ માટે, સ્ટેનલેસ સ્ટીલ સ્લીવ્ઝનો ઉપયોગ થાય છે. એલ્યુમિનિયમ સ્લીવ્ઝ પણ ઉપલબ્ધ છે પરંતુ સામાન્ય રીતે નાના વ્યાસના દોરડા માટે ઉપયોગમાં લેવાય છે અને તેમાં વિવિધ સ્વેજિંગ લાક્ષણિકતાઓ હોય છે.
| સ્લીવ સામગ્રી | પ્રાથમિક લાક્ષણિકતાઓ | સામાન્ય એપ્લિકેશનો |
|---|---|---|
| કાર્બન સ્ટીલ | ઉચ્ચ શક્તિ, ઉત્તમ ટકાઉપણું, ખર્ચ-અસરકારક. સામાન્ય રીતે કાટ પ્રતિકાર માટે ગેલ્વેનાઈઝ્ડ. | સામાન્ય હેતુ અને ભારે ઔદ્યોગિક લિફ્ટિંગ સ્લિંગ. ઉદ્યોગ ધોરણ. |
| કાટરોધક સ્ટીલ | ખાસ કરીને ખારા પાણી અને રાસાયણિક વાતાવરણમાં શ્રેષ્ઠ કાટ પ્રતિકાર. કાર્બન સ્ટીલ કરતાં વધુ ખર્ચાળ. | મરીન અને ઓફશોર રિગિંગ, કેમિકલ પ્લાન્ટ્સ, ફૂડ પ્રોસેસિંગ સુવિધાઓ. |
| એલ્યુમિનિયમ | હલકો, કેટલાક વાતાવરણમાં સારો કાટ પ્રતિકાર. સ્ટીલ કરતાં નરમ. | હળવા ડ્યુટી એપ્લિકેશન્સ, આર્કિટેક્ચરલ રિગિંગ, નાના વ્યાસના સ્લિંગ. ભારે ઔદ્યોગિક ઉપયોગ માટે નહીં. |
સ્વેજિંગ પ્રેસ: મશીનને સમજવું
સ્વેજિંગ પ્રેસ આ કામગીરીનું હૃદય છે. આ શક્તિશાળી હાઇડ્રોલિક મશીનો છે જે 50 ટનથી 3,000 ટનથી વધુ બળ ઉત્પન્ન કરવામાં સક્ષમ છે. પ્રેસમાં હાઇડ્રોલિક પાવર યુનિટ અને પ્રેસ હેડ હોય છે, જે ડાઈઝને પકડી રાખે છે.
- મૃત્યુ: ડાઈઝ એ કઠણ સ્ટીલના સાધનો છે જે સ્લીવને આકાર આપે છે. તે જોડીમાં આવે છે અને તેમાં એક પોલાણ મશિન કરવામાં આવે છે જે સ્લીવના ઇચ્છિત અંતિમ "આફ્ટર-સ્વેજ" વ્યાસ સાથે મેળ ખાય છે. દરેક દોરડા અને સ્લીવના કદના સંયોજનમાં ડાઈઝનો ચોક્કસ સેટ હોય છે. ખોટા ડાઈઝનો ઉપયોગ એ એક ગંભીર ભૂલ છે જે અયોગ્ય સ્વેજની ખાતરી આપે છે.
- માપાંકન પ્રેસ યોગ્ય દબાણ પહોંચાડી રહ્યું છે તેની ખાતરી કરવા માટે તેનું નિયમિત માપાંકન કરવું આવશ્યક છે. સ્વેજિંગ પ્રક્રિયા સ્લીવના વ્યાસમાં ચોક્કસ ટકાવારી ઘટાડા પર આધારિત છે. આ ફક્ત યોગ્ય રીતે કાર્યરત અને માપાંકિત મશીનથી જ પૂર્ણ કરી શકાય છે.
સ્વેજિંગ પ્રક્રિયા સ્ટેપ-બાય-સ્ટેપ: પ્લેસમેન્ટથી ફાઇનલ પ્રેસ સુધી
- સ્લીવ પ્લેસમેન્ટ: સાચી સ્લીવ વાયર રોપ ઉપર સરકાવવામાં આવે છે અને કાળજીપૂર્વક ગોઠવવામાં આવે છે જેથી સમગ્ર સ્પ્લિસ વિસ્તાર, અંગૂઠાના પાયા સુધી, આવરી લેવામાં આવે.
- ડાઇ પસંદગી અને સ્થાપન: યોગ્ય ડાઇ સેટ ઇન્વેન્ટરીમાંથી પસંદ કરવામાં આવે છે અને સ્વેજિંગ પ્રેસમાં સુરક્ષિત રીતે ઇન્સ્ટોલ કરવામાં આવે છે.
- પ્રેસમાં સ્થાન: સ્લિંગ એસેમ્બલી પ્રેસમાં મૂકવામાં આવે છે, સ્લીવ ડાઇ કેવિટીની અંદર કેન્દ્રિત હોય છે. ઓરિએન્ટેશન મહત્વપૂર્ણ છે; ઘણી સ્લીવ્સને બહુવિધ "બાઇટ્સ" અથવા પ્રેસની જરૂર પડે છે, અને તે ઉત્પાદક દ્વારા નિર્દિષ્ટ કરેલ યોગ્ય ક્રમ અને સ્થિતિમાં થવું જોઈએ.
- પ્રેસ: ઓપરેટર પ્રેસને સક્રિય કરે છે. ડાઇસ સ્લીવની આસપાસ બંધ થાય છે, અને ઇચ્છિત કમ્પ્રેશન પ્રાપ્ત થાય ત્યાં સુધી હાઇડ્રોલિક પ્રેશર બને છે. ઓપરેટરે યોગ્ય PPE પહેરવા જોઈએ, જેમાં સલામતી ચશ્મા અને મોજાનો સમાવેશ થાય છે, અને પ્રેસ એરિયાથી હાથ દૂર રાખવા જોઈએ.
- મુક્ત કરો અને નિરીક્ષણ કરો: દબાણ છોડવામાં આવે છે, ડાઇ ખુલે છે, અને સ્લિંગ દૂર કરવામાં આવે છે. તીવ્ર દબાણને કારણે સ્વેજ્ડ ભાગ સ્પર્શ માટે ગરમ હશે, પરંતુ તે વધુ પડતું ગરમ ન હોવું જોઈએ.
સ્વેજ પછીનું નિરીક્ષણ: સફળ પ્રેસની ચકાસણી
જ્યાં સુધી સંપૂર્ણ નિરીક્ષણ ન થાય ત્યાં સુધી સ્વેજિંગ પ્રક્રિયા પૂર્ણ થતી નથી.
- વ્યાસ માપો: સૌથી મહત્વપૂર્ણ તપાસ એ છે કે સ્વેજિંગ પછી સ્લીવનો વ્યાસ માપવા માટે કેલિપર્સની જોડીનો ઉપયોગ કરો. આ "આફ્ટર-સ્વેજ" વ્યાસ સ્લીવ ઉત્પાદક દ્વારા નિર્દિષ્ટ ખૂબ જ ચુસ્ત સહિષ્ણુતામાં આવવો જોઈએ (દા.ત., +/- 0.5 મીમી). ખૂબ મોટો વ્યાસ સૂચવે છે કે અપૂરતું દબાણ લાગુ કરવામાં આવ્યું હતું. ખૂબ નાનો વ્યાસ સૂચવે છે કે દોરડું વધુ પડતું સંકુચિત અને નુકસાન થયું હતું.
- ફ્લેશિંગ માટે તપાસો: ઓપરેટર એ સીમનું નિરીક્ષણ કરે છે જ્યાં બે ડાઇ ભાગો મળે છે. "ફ્લેશિંગ" ની એક નાની, પાતળી રેખા (વધુ ધાતુ દબાઈ ગઈ છે) સામાન્ય છે. જોકે, વધુ પડતું ફ્લેશિંગ વધુ પડતું દબાણ અથવા ઘસાઈ ગયેલા ડાઇ સૂચવી શકે છે.
- દ્રશ્ય નિરીક્ષણ: સ્વેજિંગ પ્રક્રિયા દરમિયાન બનેલી કોઈપણ તિરાડો અથવા ખામીઓ માટે સ્લીવની સમગ્ર સપાટી તપાસવામાં આવે છે. દોરડું જ્યાં સ્લીવમાં પ્રવેશે છે તે વિસ્તાર પણ તપાસવામાં આવે છે જેથી ખાતરી કરી શકાય કે કોઈ વાયરને નુકસાન થયું નથી.
કોઈપણ સ્લિંગ જે આ પોસ્ટ-સ્વેજ નિરીક્ષણમાં નિષ્ફળ જાય છે તેને તાત્કાલિક કાઢી નાખવું જોઈએ. અયોગ્ય સ્વેજને "ઠીક" કરવાનો કોઈ રસ્તો નથી; સમગ્ર સ્લિંગને શરૂઆતથી ફરીથી બનાવવું આવશ્યક છે.
પગલું 5: વૈકલ્પિક સમાપ્તિ: રેડ્ડ સોકેટ્સનો પરિચય
જ્યારે સ્વેજ્ડ સ્લીવ સાથે ફ્લેમિશ આંખ વાયર રોપ સ્લિંગ માટે સૌથી સામાન્ય ટર્મિનેશન છે, તે એકમાત્ર પદ્ધતિ નથી. કેટલીક ખૂબ જ માંગવાળી અથવા વિશિષ્ટ એપ્લિકેશનોમાં, પોર્ડ સોકેટ, જેને સ્પેલટર સોકેટ તરીકે પણ ઓળખવામાં આવે છે, તે પસંદગીની પસંદગી છે. આ વિકલ્પને સમજવાથી વાયર રોપ ટર્મિનેશન ટેકનોલોજીનું વધુ સંપૂર્ણ ચિત્ર મળે છે. પોર્ડ સોકેટ્સ સૌથી વધુ શક્ય ટર્મિનેશન કાર્યક્ષમતા પ્રાપ્ત કરવા માટે પ્રખ્યાત છે, જે વાયર રોપની પોતાની બ્રેકિંગ સ્ટ્રેન્થના 100% પર કનેક્શનને અસરકારક રીતે રેટિંગ આપે છે.
સ્વેજ્ડ આઈ પર સોકેટ ક્યારે પસંદ કરવું
રેડ્ડ સોકેટનો ઉપયોગ કરવાનો નિર્ણય એપ્લિકેશનની ચોક્કસ માંગણીઓ દ્વારા લેવામાં આવે છે. તે ઘણીવાર આ માટે સ્પષ્ટ કરવામાં આવે છે:
- કાયમી અથવા અર્ધ-કાયમી સ્થાપનો: જેમ કે સસ્પેન્શન બ્રિજ પર મુખ્ય સપોર્ટ કેબલ, કોમ્યુનિકેશન ટાવર માટે ગાય લાઇન અને મોટા સ્ટ્રક્ચર્સ પર સ્ટેન્ડિંગ રિગિંગ.
- વધુ થાક લાગતા કાર્યક્રમો: એવી પરિસ્થિતિઓમાં જ્યાં ટર્મિનેશન સતત કંપન અથવા વધઘટ થતા ભારને આધિન હોય છે, ત્યાં રેડેલા સોકેટનું નક્કર, એકીકૃત સ્વરૂપ સ્વેજ્ડ આઈની તુલનામાં શ્રેષ્ઠ થાક જીવન પ્રદાન કરી શકે છે.
- એક્સ્ટ્રીમ લોડ/ક્રિટીકલ લિફ્ટ્સ: કેટલીક ભારે એન્જિનિયર્ડ લિફ્ટ્સ માટે, સ્પેલ્ટર સોકેટની 100% કાર્યક્ષમતા સૌથી વધુ શક્ય સલામતી માર્જિન પૂરી પાડે છે.
- અંત-થી-અંત: લાંબી ક્રેન હોસ્ટ લાઇન પર, સોકેટ્સ દોરડાને અલગ કરવાની અને "એન્ડ-ફોર-એન્ડ" ને તેના સર્વિસ લાઇફ દરમિયાન ઘસારાને વધુ સમાનરૂપે વિતરિત કરવાની મંજૂરી આપે છે.
"સાવરણી" પ્રક્રિયા: સોકેટ માટે વાયર તૈયાર કરવો
રેડવામાં આવેલા સોકેટની તૈયારી સ્પ્લાઈસ કરતા ધરમૂળથી અલગ છે. વાયર દોરડાનો છેડો "સાવરણી" જેવો દેખાય તે રીતે તૈયાર કરવામાં આવે છે.
- જપ્તી: દોરડા પર છેડાથી ચોક્કસ અંતરે ખૂબ જ ચુસ્ત સીઝિંગ લગાવવામાં આવે છે, જે સોકેટની ટોપલીની લંબાઈને અનુરૂપ હોય છે.
- વાયરો ઉતારવા: દોરડાના તાંતણા છેડાથી સીઝિંગ સુધી ખોલવામાં આવે છે. પછી, દરેક તાંતણાના વ્યક્તિગત વાયર ખોલવામાં આવે છે અને એકબીજાથી સંપૂર્ણપણે અલગ કરવામાં આવે છે.
- સફાઈ: આ એક મહત્વપૂર્ણ પગલું છે. "સાવરણીવાળા" વાયરોને બધા લુબ્રિકન્ટ અને ગંદકીથી કાળજીપૂર્વક સાફ કરવા જોઈએ. આ સામાન્ય રીતે દ્રાવક અને વાયર બ્રશથી કરવામાં આવે છે. અંતિમ બોન્ડની અસરકારકતા સંપૂર્ણપણે વાયરની સ્વચ્છતા પર આધાર રાખે છે. કોઈપણ અવશેષ ગ્રીસ રેડતા માધ્યમને યોગ્ય રીતે વળગી રહેવાથી અટકાવશે.
- સોકેટનું સ્થાન: પછી સાફ કરેલા, ઝાડુવાળા વાયરોને સોકેટ ફિટિંગના શંકુ આકારના બાસ્કેટમાં દાખલ કરવામાં આવે છે. વાયરો ટોપલીમાં સમાનરૂપે વિતરિત હોવા જોઈએ, અને સીઝિંગનો છેડો ટોપલીના પાયા પર હોવો જોઈએ. ત્યારબાદ એસેમ્બલીને તળિયે ફાયરક્લે અથવા પુટ્ટીથી સીલ કરવામાં આવે છે જેથી પીગળેલા રેડિંગ માધ્યમને બહાર ન નીકળે.
રેડવાનું માધ્યમ: ઝીંક વિરુદ્ધ રેઝિન (ઇપોક્સી)
સોકેટ ભરવા અને વાયરોને એન્કર કરવા માટે બે પ્રાથમિક સામગ્રીનો ઉપયોગ થાય છે:
- સ્પેલ્ટર (ઝીંક): આ પરંપરાગત પદ્ધતિ છે. ઉચ્ચ-શુદ્ધતાવાળા ઝીંકને પીગળેલી સ્થિતિમાં (લગભગ 800-900°F અથવા 430-480°C) ગરમ કરવામાં આવે છે અને પછી સોકેટ બાસ્કેટમાં રેડવામાં આવે છે. જેમ જેમ ઝીંક ઠંડુ થાય છે અને ઘન બને છે, તે એક સંપૂર્ણ, શંકુ આકારની ફાચર બનાવે છે જે યાંત્રિક રીતે વાયરોને સોકેટ બાસ્કેટના શંકુ આકારમાં બંધ કરે છે. આ પદ્ધતિ માટે વિશિષ્ટ ગરમી સાધનો અને કડક તાપમાન નિયંત્રણની જરૂર છે.
- વાયર-લોકિંગ રેઝિન (ઇપોક્સી): એક વધુ આધુનિક વિકલ્પમાં બે ભાગવાળા ઇપોક્સી રેઝિન સંયોજનનો ઉપયોગ શામેલ છે. રેઝિન અને હાર્ડનરને મિશ્રિત કરવામાં આવે છે અને પછી આસપાસના તાપમાને સોકેટમાં રેડવામાં આવે છે. રેઝિન કલાકોના સમયગાળામાં મજબૂત થાય છે, જે વાયર અને સોકેટ બાસ્કેટ સાથે ઘન, ઉચ્ચ-શક્તિનું બંધન બનાવે છે. રેઝિન રેડવાથી પીગળેલી ધાતુ સાથે સંકળાયેલા જોખમો ટાળે છે અને ઘણીવાર ખેતરમાં ઉપયોગ માટે તેને પસંદ કરવામાં આવે છે.
પાણી રેડવાની પ્રક્રિયા: એક કાર્ય જે ખૂબ કાળજી લે છે
ઝીંકનો ઉપયોગ હોય કે રેઝિનનો ઉપયોગ, રેડવાની પ્રક્રિયા યોગ્ય રીતે થવી જોઈએ.
- ઝીંક માટે: કોઈપણ ભેજ દૂર કરવા અને પીગળેલા ઝીંકને ખૂબ ઝડપથી ઠંડુ ન થવા દેવા માટે સોકેટને પહેલાથી ગરમ કરવું આવશ્યક છે. ઝીંક પોતે યોગ્ય તાપમાને હોવું જોઈએ - ખૂબ ઠંડુ અને તે યોગ્ય રીતે વહેતું નથી; ખૂબ ગરમ અને તે વાયરને એનિલ (નરમ) કરી શકે છે, તેમની મજબૂતાઈ ઘટાડી શકે છે. ખાલી જગ્યાઓ ટાળવા માટે રેડવાની પ્રક્રિયા એક જ, સતત ગતિમાં થવી જોઈએ.
- રેઝિન માટે: બંને ભાગોને ઉત્પાદક દ્વારા નિર્દિષ્ટ ચોક્કસ ગુણોત્તરમાં અને યોગ્ય સમય માટે મિશ્રિત કરવા જોઈએ. ત્યારબાદ મિશ્રણને ધીમે ધીમે ઊભી દિશામાં સોકેટમાં રેડવામાં આવે છે જેથી હવાના પરપોટા બહાર નીકળી શકે.
રેડ્યા પછી, કોઈપણ ભાર લાગુ પડે તે પહેલાં સોકેટને નિર્ધારિત સમય માટે ઠંડુ થવા દેવું જોઈએ અથવા તેને ઠીક થવા દેવું જોઈએ. રેડેલા સોકેટ ટર્મિનેશન બનાવવાની પ્રક્રિયા એક વિશિષ્ટ કૌશલ્ય છે જેને ચોક્કસ તાલીમ અને પ્રમાણપત્રની જરૂર હોય છે. તે એક સ્પષ્ટ ઉદાહરણ છે કે રિગિંગ ઘટકના પ્રદર્શન માટે ફેબ્રિકેશન પદ્ધતિ કેટલી મહત્વપૂર્ણ છે.
પગલું ૬: સત્યનો ક્ષણ: પુરાવા પરીક્ષણ અને પ્રમાણપત્ર
સ્પ્લાઈસને સ્વેજ કર્યા પછી અથવા સોકેટ રેડ્યા પછી વાયર રોપ સ્લિંગ ખરેખર પૂર્ણ થતું નથી. ભલે તે પૂર્ણ દેખાતું હોય, તેની અખંડિતતા હજુ પણ ફક્ત સૈદ્ધાંતિક છે. ઉત્પાદન પ્રક્રિયામાં અંતિમ, બિન-વાટાઘાટોપાત્ર પગલું એ છે કે સ્લિંગને પ્રૂફ ટેસ્ટ આપવામાં આવે. આ એક નિયંત્રિત, વિનાશક પરીક્ષણ છે જે નમૂના પર કરવામાં આવે છે અથવા દરેક સ્લિંગ પર કરવામાં આવે છે જે તેની રચના અને લોડ-બેરિંગ ક્ષમતા ચકાસવા માટે કરવામાં આવે છે. તે સ્લિંગની અંતિમ પરીક્ષા છે, અને તેને પાસ કરવી એ પ્રમાણિત કરવાનો એકમાત્ર રસ્તો છે કે તે સેવા માટે યોગ્ય છે.
શા માટે પ્રૂફ ટેસ્ટિંગ બિન-વાટાઘાટપાત્ર છે
સાબિતી પરીક્ષણ ઘણા મહત્વપૂર્ણ કાર્યો કરે છે:
- ફેબ્રિકેશનને માન્ય કરે છે: તે ફેબ્રિકેશન પ્રક્રિયા પર ગુણવત્તા નિયંત્રણની અંતિમ તપાસ છે. યોગ્ય રીતે બનાવેલ ફ્લેમિશ આંખ અને સ્વેજ પ્રૂફ લોડનો સામનો કરશે. ખરાબ રીતે બનાવેલ મશીન પરીક્ષણ મશીનમાં નિષ્ફળ જશે, તે ક્ષેત્રમાં નહીં જ્યાં જીવન અને મિલકત જોખમમાં હોય. તે અયોગ્ય સ્વેજ, ક્ષતિગ્રસ્ત વાયર અથવા ખામીયુક્ત સ્પ્લિસ જેવી છુપાયેલી ખામીઓને જાહેર કરી શકે છે જે નરી આંખે દેખાતી નથી.
- ઘટકોને બેસાડે છે: પ્રૂફ લોડ સ્લિંગના ઘટકોને "સેટ" કરવામાં મદદ કરે છે. તે અંગૂઠાને આંખમાં મજબૂતીથી બેસાડે છે અને સ્પ્લિસના તાંતણાઓને તેમની અંતિમ, સ્થિર સ્થિતિમાં ચુસ્તપણે ખેંચે છે.
- નિયમનકારી આવશ્યકતાઓને પૂર્ણ કરે છે: ઘણા પ્રકારના સ્લિંગ અને એપ્લિકેશનો માટે, સલામતી ધોરણો હેઠળ પ્રૂફ ટેસ્ટિંગ ફરજિયાત આવશ્યકતા છે. ઉદાહરણ તરીકે, OSHA નિયમન 1926.251(c)(15)(ii) જણાવે છે કે બધા વેલ્ડેડ એન્ડ એટેચમેન્ટ્સનું ઉત્પાદક દ્વારા તેમની રેટેડ ક્ષમતાથી બમણું પ્રૂફ ટેસ્ટિંગ કરાવવું આવશ્યક છે. જ્યારે બધા નવા વાયર રોપ સ્લિંગ્સને OSHA હેઠળ પ્રૂફ ટેસ્ટની જરૂર હોતી નથી, ત્યારે વધુ કડક ASME B30.9 સ્ટાન્ડર્ડ ગુણવત્તા ઉત્પાદન માટે બેન્ચમાર્ક છે, અને તેને વેલ્ડેડ અથવા ફેબ્રિકેટેડ ફિટિંગવાળા તમામ સ્લિંગ માટે પ્રૂફ ટેસ્ટિંગની જરૂર છે. પ્રતિષ્ઠિત ઉત્પાદકો પ્રમાણભૂત પ્રથા તરીકે તેમના સ્લિંગનું પ્રૂફ ટેસ્ટ કરે છે.
પ્રૂફ ટેસ્ટ પ્રક્રિયા: ભાર લાગુ કરવો
પ્રૂફ ટેસ્ટ એક વિશિષ્ટ ઉપકરણ પર હાથ ધરવામાં આવે છે જેને હોરિઝોન્ટલ ટેન્સાઈલ ટેસ્ટિંગ મશીન કહેવાય છે. આ મશીનો પ્રચંડ, ચોક્કસ રીતે નિયંત્રિત બળ સાથે ખેંચવામાં સક્ષમ છે.
- સ્લિંગને સુરક્ષિત કરવું: સ્લિંગ ટેસ્ટ બેડમાં નાખવામાં આવે છે અને તેની આંખો મશીનના એન્કર પોઈન્ટ સાથે જોડાયેલી હોય છે.
- ભાર લાગુ કરવો: હાઇડ્રોલિક રેમ સ્લિંગ પર ટેન્સાઇલ લોડ લગાવવાનું શરૂ કરે છે, તેને ખેંચે છે. લોડ ધીમે ધીમે અને સરળતાથી વધારવામાં આવે છે, કોઈપણ આંચકા લોડિંગ વિના.
- પ્રૂફ લોડ મૂલ્ય: વાયર રોપ સ્લિંગ માટે પ્રમાણભૂત પ્રૂફ લોડ તેની નિયુક્ત વર્ટિકલ વર્કિંગ લોડ લિમિટ (WLL) થી બમણો (200%) છે. ઉદાહરણ તરીકે, 5 ટનના WLL સાથેના સ્લિંગનું પ્રૂફ ટેસ્ટ 10 ટન સુધી કરવામાં આવશે.
- ભાર પકડી રાખવો: સ્લિંગ સ્થિર રહે અને લપસી પડવાના કે નિષ્ફળતાના કોઈ ચિહ્નો ન દેખાય તેની ખાતરી કરવા માટે, તેને ચોક્કસ સમયગાળા માટે, સામાન્ય રીતે એક કે બે મિનિટ માટે ફુલપ્રૂફ લોડ પર રાખવામાં આવે છે.
- ભાર મુક્ત કરવો: પછી ભાર ધીમે ધીમે મુક્ત થાય છે.
પરીક્ષણ પછી નિરીક્ષણ: નિષ્ફળતાના સંકેતો શોધવી
ભાર દૂર કર્યા પછી, સ્લિંગનું ફરીથી સંપૂર્ણ નિરીક્ષણ કરવામાં આવે છે. નિરીક્ષક શોધી રહ્યા છે:
- સ્લીવ સ્લિપેજ: પરીક્ષણ પહેલાં સ્લીવના પાયા પર દોરડા પર નિશાન બનાવવામાં આવે છે. પરીક્ષણ પછી, નિરીક્ષક તપાસ કરે છે કે શું આ નિશાનો ખસી ગયા છે, જે સૂચવે છે કે સ્પ્લાઈસ સ્લીવની અંદર સરકી ગયો છે - જે અસ્વીકારનું આપમેળે કારણ બને છે.
- તૂટેલા વાયરો: પરીક્ષણ દરમિયાન કોઈપણ નવા તૂટેલા વાયર માટે સમગ્ર સ્લિંગ બોડી અને ખાસ કરીને સ્લીવ્ઝની આસપાસના વિસ્તારનું નિરીક્ષણ કરવામાં આવે છે.
- વિકૃતિ: ફિટિંગ, જેમ કે થિમ્બલ અને કોઈપણ હુક્સ, ખેંચાણ, વળાંક અથવા તિરાડના કોઈપણ ચિહ્નો માટે તપાસવામાં આવે છે. સ્લીવને ફરીથી માપવામાં આવે છે જેથી ખાતરી કરી શકાય કે તેના પરિમાણો બદલાયા નથી.
આ પોસ્ટ-ટેસ્ટ નિરીક્ષણમાં પાસ થનાર સ્લિંગે તેની રેટેડ ક્ષમતાને નોંધપાત્ર સલામતી માર્જિન સાથે સુરક્ષિત રીતે હેન્ડલ કરવાની ક્ષમતા સાબિત કરી છે.
ટેસ્ટનું પ્રમાણપત્ર: ધ સ્લિંગનું સત્તાવાર જન્મ પ્રમાણપત્ર
દરેક સ્લિંગ જે સાબિતીથી ચકાસાયેલ છે, તેના માટે ઉત્પાદક પરીક્ષણનું પ્રમાણપત્ર જનરેટ કરે છે. આ દસ્તાવેજ સ્લિંગનો સત્તાવાર રેકોર્ડ છે. તે ફક્ત કાગળનો ટુકડો નથી; તે એક કાનૂની દસ્તાવેજ છે જે સ્લિંગના પાલન અને સલામતીને પ્રમાણિત કરે છે. યોગ્ય પરીક્ષણ પ્રમાણપત્રમાં શામેલ હશે:
- એક અનોખો સીરીયલ નંબર અથવા ઓળખકર્તા જે સ્લિંગના ટેગ પર પણ હોય છે.
- વાયર દોરડાનું કદ, ગ્રેડ અને બાંધકામ.
- સ્લિંગનું સંપૂર્ણ વર્ણન, તેની લંબાઈ અને અંતિમ ફિટિંગના પ્રકાર સહિત.
- સ્લિંગની નિયુક્ત વર્કિંગ લોડ લિમિટ (WLL).
- લાગુ કરાયેલ પ્રૂફ લોડ.
- પરીક્ષાની તારીખ.
- પરીક્ષણ સંસ્થા અથવા ઉત્પાદકનું નામ અને સહી.
આ પ્રમાણપત્ર અંતિમ વપરાશકર્તા દ્વારા સ્લિંગના જીવનકાળ માટે ફાઇલમાં રાખવું જોઈએ.
ટ્રેસેબિલિટીનું મહત્વ
સ્લિંગ અને પ્રમાણપત્ર પરનો અનોખો સીરીયલ નંબર ટ્રેસેબિલિટીની સાંકળ બનાવે છે. આનાથી વપરાશકર્તા અથવા નિરીક્ષક ચોક્કસ સ્લિંગને તે બનાવેલા વાયર દોરડાના બેચ અને તે જે ચોક્કસ પરીક્ષણમાંથી પસાર થયું હતું ત્યાં સુધી ટ્રેસ કરી શકે છે. ગુણવત્તા નિયંત્રણ, અકસ્માત તપાસ અને સલામત અને સુસંગત રિગિંગ લોકરના સંચાલન માટે આ ટ્રેસેબિલિટી આવશ્યક છે. તે એક વ્યાવસાયિક અને જવાબદાર ઉત્પાદકની ઓળખ છે.
પગલું 7: અંતિમ સ્પર્શ: ઓળખ અને સેવા માટેની તૈયારી
સ્લિંગને કુશળતાપૂર્વક બનાવ્યા પછી અને સફળતાપૂર્વક તેના પ્રૂફ ટેસ્ટ પાસ કર્યા પછી, તે અંતિમ પગલાંઓમાંથી પસાર થાય છે જે તેને લાંબા અને સલામત સેવા જીવન માટે તૈયાર કરે છે. આ અંતિમ સ્પર્શ ફક્ત કોસ્મેટિક નથી; તે અંતિમ વપરાશકર્તાને સ્લિંગની ક્ષમતાઓ અને મર્યાદાઓ જણાવવા અને આંતરરાષ્ટ્રીય સલામતી ધોરણોનું પાલન સુનિશ્ચિત કરવા માટે મહત્વપૂર્ણ છે. આ અંતિમ તબક્કો પરીક્ષણ કરાયેલ ઘટકને સંપૂર્ણપણે કાર્યાત્મક અને સુસંગત લિફ્ટિંગ ગિયરમાં પરિવર્તિત કરે છે.
ઓળખ ટૅગ: સ્લિંગનો ડીએનએ
કદાચ પ્રક્રિયાના અંતે સ્લિંગ સાથે જોડાયેલ સૌથી મહત્વપૂર્ણ ઘટક તેનો ઓળખ ટેગ છે. આ ટેગ સ્લિંગનો અવાજ છે, જે રિગરને તેનો સુરક્ષિત રીતે ઉપયોગ કરવા માટે જરૂરી બધી આવશ્યક માહિતી પ્રદાન કરે છે. દૈનિક નિરીક્ષણ દરમિયાન સ્લિંગને સેવામાંથી દૂર કરવા માટે ગુમ થયેલ અથવા અસ્પષ્ટ ટેગ એ મુખ્ય કારણોમાંનું એક છે.
OSHA 1926.251(c)(16) જેવા સલામતી ધોરણો, ટેગ પર કઈ માહિતી શામેલ હોવી જોઈએ તે ફરજિયાત બનાવે છે. વાયર રોપ સ્લિંગ માટે સુસંગત ટેગ પ્રદર્શિત કરશે:
- ઉત્પાદકનું નામ અથવા ટ્રેડમાર્ક: આ જવાબદારી સ્થાપિત કરે છે.
- માપ: વાયર દોરડાનો નજીવો વ્યાસ (દા.ત., 1 ઇંચ અથવા 26 મીમી).
- પગની સંખ્યા: બ્રિડલ સ્લિંગ માટે (દા.ત., 2-લેગ, 4-લેગ).
- રેટેડ ક્ષમતા (વર્કિંગ લોડ મર્યાદા): આ સૌથી મહત્વપૂર્ણ માહિતી છે. ટેગમાં ત્રણ પ્રાથમિક હિચ પ્રકારોમાં સ્લિંગ માટે WLL દર્શાવવું આવશ્યક છે: વર્ટિકલ, ચોકર અને બાસ્કેટ. મલ્ટી-લેગ બ્રિડલ સ્લિંગ માટે, ક્ષમતા સામાન્ય રીતે ચોક્કસ સ્લિંગ એંગલ (દા.ત., 60 ડિગ્રી) ના આધારે આપવામાં આવે છે.
- સ્લિંગ એંગલ: બ્રિડલ સ્લિંગનું રેટિંગ જેના પર આધારિત છે તે કોણ.
ઘણા ઉત્પાદકો ટેગ પર એક અનન્ય સીરીયલ નંબર પણ શામેલ કરે છે, જે પ્રૂફ ટેસ્ટ સર્ટિફિકેટ અને મેન્યુફેક્ચરિંગ રેકોર્ડ્સ સાથે જોડાય છે, જે સંપૂર્ણ ટ્રેસેબિલિટી સુનિશ્ચિત કરે છે.
ટેગિંગની પદ્ધતિઓ: મેટલ સ્ટેમ્પ્સ, કોતરણીવાળી પ્લેટો
બાંધકામ સ્થળ અથવા ઔદ્યોગિક પ્લાન્ટના કઠોર વાતાવરણનો સામનો કરવા માટે ટેગ પૂરતો ટકાઉ હોવો જોઈએ. કાગળ અથવા પ્લાસ્ટિક લેબલ્સ પૂરતા નથી. પ્રતિષ્ઠિત ઉત્પાદકો મજબૂત પદ્ધતિઓનો ઉપયોગ કરે છે:
- સ્ટેમ્પ્ડ મેટલ ટૅગ્સ: માહિતી જાડા એલ્યુમિનિયમ અથવા સ્ટેનલેસ સ્ટીલ ટેગમાં સ્ટેમ્પ કરવામાં આવે છે.
- કોતરણીવાળી પ્લેટો: મહત્તમ સ્પષ્ટતા અને ટકાઉપણું માટે માહિતી મશીન દ્વારા કોતરવામાં આવે છે.
આ ટેગ સ્લિંગ સાથે સુરક્ષિત રીતે જોડાયેલ છે, ઘણીવાર તેના પોતાના નાના વાયર દોરડાના ડોર સાથે, એવી જગ્યાએ જ્યાં તે નિરીક્ષણ માટે સરળતાથી સુલભ હોય પરંતુ લિફ્ટ દરમિયાન કચડી નાખવાની કે ફસાઈ જવાની શક્યતા ઓછી હોય છે.
અંતિમ ગુણવત્તા નિયંત્રણ તપાસ
સ્લિંગને શિપમેન્ટ માટે પેક કરવામાં આવે તે પહેલાં, તેનું છેલ્લું વ્યાપક ગુણવત્તા નિયંત્રણ નિરીક્ષણ કરવામાં આવે છે. એક પ્રશિક્ષિત નિરીક્ષક:
- ખાતરી કરો કે સ્લિંગની લંબાઈ નિર્દિષ્ટ સહિષ્ણુતાની અંદર છે.
- ખાતરી કરો કે ટેગ માહિતી સાચી છે અને સ્લિંગના સ્પષ્ટીકરણો સાથે મેળ ખાય છે.
- સમગ્ર સ્લિંગની અંતિમ દ્રશ્ય તપાસ કરો, કોઈપણ કોસ્મેટિક ખામીઓ, સ્લીવ્ઝ પર તીક્ષ્ણ ધાર અથવા અન્ય કોઈપણ વિસંગતતાઓ માટે શોધ કરો.
- ખાતરી કરો કે પ્રૂફ ટેસ્ટ સર્ટિફિકેટ જનરેટ થયેલ છે અને સ્લિંગના સીરીયલ નંબર સાથે સંકળાયેલું છે.
આ અંતિમ તપાસ ઉત્પાદકને ખાતરી કરવાની છેલ્લી તક છે કે તેમની સુવિધા છોડીને જતું ઉત્પાદન તેમના પોતાના ઉચ્ચ ધોરણો અને ગ્રાહકોની સલામતી અને ગુણવત્તાની અપેક્ષાઓ પૂરી કરે છે.
નવા ગોફણનો યોગ્ય સંગ્રહ અને સંભાળ
ઉત્પાદકની જવાબદારી એ સુનિશ્ચિત કરવાની છે કે સ્લિંગ ગ્રાહકના સ્થળે સંપૂર્ણ સ્થિતિમાં પહોંચે. નવા સ્લિંગને ઘણીવાર કોઇલ, લુબ્રિકેટ અને પેક કરવામાં આવે છે જેથી તેમને પરિવહન અને સંગ્રહ દરમિયાન નુકસાન અને કાટથી બચાવી શકાય. અંતિમ વપરાશકર્તાઓએ તેમના સ્લિંગને સંગ્રહિત કરવા માટે શ્રેષ્ઠ પદ્ધતિઓનું પણ પાલન કરવું જોઈએ. તેમને જમીનથી દૂર સ્વચ્છ, સૂકા વિસ્તારમાં સંગ્રહિત કરવા જોઈએ, કાટ લાગતા રસાયણો, અતિશય ગરમી અને યાંત્રિક નુકસાનથી દૂર. સમર્પિત રેક પર સ્લિંગ લટકાવવા એ આદર્શ સંગ્રહ પદ્ધતિ છે. યોગ્ય સંગ્રહ કંકિંગ, કાટ અને અન્ય નુકસાનને અટકાવે છે જે સ્લિંગની સેવા જીવન શરૂ થાય તે પહેલાં જ ટૂંકાવી શકે છે. આ સંપૂર્ણ, 7-પગલાની પ્રક્રિયાને સમજીને, વપરાશકર્તાઓ ઉચ્ચતમ ગુણવત્તા મેળવવા, નિરીક્ષણ કરવા અને સુરક્ષિત રીતે ઉપયોગ કરવા માટે વધુ સારી રીતે સજ્જ છે. પ્રમાણિત અને પરીક્ષણ કરાયેલ વાયર રોપ સ્લિંગ બજારમાં ઉપલબ્ધ.
વારંવાર પૂછાતા પ્રશ્નો (FAQ)
શું હું નોકરીના સ્થળે મારી પોતાની વાયર રોપ સ્લિંગ બનાવી શકું?
જ્યારે તે શક્ય લાગે છે, ત્યારે વાયર રોપ ક્લિપ્સ જેવી પદ્ધતિઓનો ઉપયોગ કરીને નોકરીના સ્થળે તમારા પોતાના સ્લિંગ બનાવવાનું સખત નિરુત્સાહિત કરવામાં આવે છે અને ઘણીવાર લિફ્ટિંગ હેતુઓ માટે સલામતી નિયમો દ્વારા પ્રતિબંધિત છે. OSHA ધોરણ 1926.251(c)(4)(iii) સ્પષ્ટપણે જણાવે છે કે વાયર રોપ બ્રિડલ્સ અથવા સ્લિંગમાં આંખો વાયર રોપ ક્લિપ્સ દ્વારા બનાવવી જોઈએ નહીં. વાયર રોપ ક્લિપ્સ કામચલાઉ એપ્લિકેશનો માટે ડિઝાઇન કરવામાં આવી છે અને જો સંપૂર્ણ રીતે ઇન્સ્ટોલ ન કરવામાં આવે તો દોરડાની મજબૂતાઈને નોંધપાત્ર રીતે ઘટાડી શકે છે. વ્યાવસાયિક સ્લિંગ ફેબ્રિકેશન માટે ASME B30.9 ધોરણો સાથે સલામતી અને પાલન સુનિશ્ચિત કરવા માટે હાઇડ્રોલિક સ્વેગર્સ અને પ્રૂફ ટેસ્ટિંગ મશીનો જેવા વિશિષ્ટ સાધનોની જરૂર પડે છે.
સ્વેજ્ડ સ્લીવ અને સ્પેલ્ટર સોકેટ વચ્ચે શું તફાવત છે?
સ્વેજ્ડ સ્લીવ એ ધાતુનો ફેરુલ છે જેને યાંત્રિક સ્પ્લિસ (ફ્લેમિશ આંખની જેમ) પર ઠંડુ દબાવીને સુરક્ષિત કરવામાં આવે છે. આ પદ્ધતિ ખૂબ જ વિશ્વસનીય છે અને મોટાભાગના સામાન્ય હેતુવાળા લિફ્ટિંગ સ્લિંગ માટે વપરાય છે. સ્પેલ્ટર સોકેટ એ એક ફિટિંગ છે જ્યાં વાયર દોરડાના છેડાને શંકુ આકારની ટોપલીની અંદર "સાવરણી" કરીને ખોલવામાં આવે છે અને પછી પીગળેલા ઝીંક અથવા ખાસ ઇપોક્સી રેઝિન રેડીને સુરક્ષિત કરવામાં આવે છે. સ્પેલ્ટર સોકેટ્સ દોરડાની તૂટવાની શક્તિના 100% પ્રાપ્ત કરે છે અને સામાન્ય રીતે બ્રિજ કેબલ અથવા મોટી ક્રેન હોઇસ્ટ લાઇન જેવા વધુ કાયમી અથવા મહત્વપૂર્ણ એપ્લિકેશનો માટે ઉપયોગમાં લેવાય છે.
વાયર રોપ સ્લિંગનું મારે કેટલી વાર નિરીક્ષણ કરવાની જરૂર છે?
OSHA અને ASME ધોરણો અનુસાર, બે ફ્રીક્વન્સીઝ પર નિરીક્ષણ જરૂરી છે. પ્રથમ, દરેક શિફ્ટ પહેલાં અથવા સ્લિંગનો ઉપયોગ થાય તે પહેલાં દરેક દિવસે સક્ષમ વ્યક્તિ દ્વારા "દૈનિક" દ્રશ્ય નિરીક્ષણ કરવું આવશ્યક છે. આ સ્પષ્ટ નુકસાન માટે હાથથી તપાસ છે. બીજું, નિયમિત અંતરાલે લાયક વ્યક્તિ દ્વારા "સમયાંતરે" સંપૂર્ણ નિરીક્ષણ કરવું આવશ્યક છે. સામાન્ય સેવા માટે, આ ઓછામાં ઓછું વાર્ષિક છે, પરંતુ ગંભીર સેવા માટે, તે માસિક અથવા ત્રિમાસિક હોઈ શકે છે. આ સામયિક નિરીક્ષણોના રેકોર્ડ જાળવવા જોઈએ.
સ્લિંગના "ડિઝાઇન ફેક્ટર" નો અર્થ શું થાય છે?
ડિઝાઇન ફેક્ટર (જેને ક્યારેક સેફ્ટી ફેક્ટર પણ કહેવાય છે) એ સ્લિંગની ન્યૂનતમ બ્રેકિંગ સ્ટ્રેન્થ અને તેની વર્કિંગ લોડ લિમિટ (WLL) વચ્ચેનો ગુણોત્તર છે. વાયર રોપ લિફ્ટિંગ સ્લિંગ માટે, ઉદ્યોગ માનક ડિઝાઇન ફેક્ટર 5:1 છે. આનો અર્થ એ કે 2 ટનના WLL વાળા સ્લિંગમાં ઓછામાં ઓછી 10 ટન બ્રેકિંગ સ્ટ્રેન્થ હોવી જોઈએ. આ મોટો સેફ્ટી માર્જિન લિફ્ટમાં ઘસારો, ગતિશીલ લોડિંગ અને અન્ય અણધાર્યા તણાવ માટે જવાબદાર છે.
શું ક્ષતિગ્રસ્ત વાયર રોપ સ્લિંગનું સમારકામ કરી શકાય છે?
સામાન્ય રીતે, સ્લિંગના વાયર રોપ બોડીનું સમારકામ કરી શકાતું નથી. જો દોરડું કચડી ગયું હોય, કચડી ગયું હોય અથવા વધુ પડતા તૂટેલા વાયર હોય, તો તેને સેવામાંથી દૂર કરીને કાઢી નાખવું જોઈએ. જો કે, OSHA માર્ગદર્શિકા અનુસાર, એન્ડ ફિટિંગ અને જોડાણો ક્યારેક ઉત્પાદક અથવા સમાન લાયકાત ધરાવતી એન્ટિટી દ્વારા સમારકામ અથવા બદલી શકાય છે. કોઈપણ રિપેર કરાયેલ સ્લિંગને ફરીથી સેવામાં મૂકતા પહેલા તેનું પ્રમાણિત પરીક્ષણ અને ફરીથી પ્રમાણિત કરવું આવશ્યક છે.
"પક્ષી-પાંજરા" શું છે અને તે શા માટે ખતરનાક છે?
"પક્ષી-પાંજરા" એ વાયર દોરડાના નુકસાનનો એક ચોક્કસ પ્રકાર છે જેમાં દોરડાને બળજબરીથી ખોલવામાં આવે છે, જેના કારણે બહારના તાળાઓ બહાર નીકળી જાય છે અને પાંજરા જેવો આકાર બનાવે છે. આવું ઘણીવાર થાય છે જ્યારે દોરડું અચાનક ઊંચા ભારમાંથી મુક્ત થાય છે અથવા પ્રતિબંધ દ્વારા દબાણ કરવામાં આવે છે. તે અત્યંત ખતરનાક છે કારણ કે તે સૂચવે છે કે દોરડાની રચના ગંભીર રીતે નબળી પડી ગઈ છે. તાળાઓ અને વાયર હવે ભારને વહેંચવા માટે યોગ્ય રીતે સંતુલિત નથી, અને દોરડાની મજબૂતાઈમાં ભારે ઘટાડો થયો છે. પક્ષી-પાંજરાના કોઈપણ ચિહ્ન સાથે સ્લિંગને તાત્કાલિક સેવામાંથી દૂર કરવું આવશ્યક છે.
લિફ્ટનો કોણ સ્લિંગની ક્ષમતાને કેવી રીતે અસર કરે છે?
લિફ્ટનો કોણ દરેક સ્લિંગ લેગમાં તણાવ પર નાટકીય અસર કરે છે. જ્યારે બહુ-પગના સ્લિંગથી ભાર ઉપાડવામાં આવે છે, ત્યારે સ્લિંગ લેગ અને આડી વચ્ચેનો ખૂણો જેટલો ઓછો હોય છે, તેટલો દરેક પગ પર તણાવ વધારે હોય છે. ઉદાહરણ તરીકે, 90-ડિગ્રીના ખૂણા પર (સીધી ઊભી લિફ્ટ), દરેક બે પગ 50% ભારને ટેકો આપે છે. 30-ડિગ્રીના ખૂણા પર, દરેક પગ પરનો તણાવ ભારના સંપૂર્ણ વજન જેટલો હોય છે, જે અસરકારક રીતે તણાવને બમણો કરે છે. આ જ કારણ છે કે સ્લિંગ ક્ષમતા ચાર્ટ હંમેશા ચોક્કસ ખૂણાઓ પર આધારિત રેટિંગ પ્રદાન કરે છે, અને 30 ડિગ્રીથી નીચેના ખૂણા પર સ્લિંગનો ઉપયોગ કરવાની સખત નિરુત્સાહી છે.
ઉપસંહાર
વાયર રોપ સ્લિંગનો કાચા માલથી લોડ-બેરિંગ ટૂલ સુધીનો પ્રવાસ શિસ્તબદ્ધ એન્જિનિયરિંગ અને ઉત્પાદનની શક્તિનો પુરાવો છે. આ એક એવી પ્રક્રિયા છે જ્યાં દરેક પગલું - સ્ટીલ ગ્રેડની પ્રારંભિક પસંદગીથી લઈને ઓળખ ટેગ પર અંતિમ સ્ટેમ્પ સુધી - એક ઇરાદાપૂર્વકની ક્રિયા છે જેનો હેતુ તાકાત, વિશ્વસનીયતા અને સૌથી ઉપર, સલામતી સુનિશ્ચિત કરવાનો છે. વાયર રોપ સ્લિંગ કેવી રીતે બનાવવું તે સમજવું એ ભૌતિક વિજ્ઞાન, યાંત્રિક બળ અને માનવ કૌશલ્યના જટિલ સંતુલનની પ્રશંસા કરવી છે. તે દર્શાવે છે કે અદ્રશ્ય, ઘણીવાર અપ્રમાણિત સ્લિંગ એક સરળ સહાયક નથી પરંતુ એક ઉચ્ચ ઇજનેરી ઘટક છે, જેની અખંડિતતા દરેક લિફ્ટની સફળતા અને સલામતીને આધાર આપે છે. આ જ્ઞાન વપરાશકર્તાઓને સ્લિંગ બનાવવા માટે નહીં, પરંતુ વધુ સમજદાર ગ્રાહકો અને સુરક્ષિત ઓપરેટરો બનવા માટે સશક્ત બનાવે છે. તે ગુણવત્તાને ઓળખવા, અનુપાલનની માંગ કરવા અને રમતમાં રહેલા દળોનો આદર કરવાની ક્ષમતાને પ્રોત્સાહન આપે છે. આખરે, યોગ્ય રીતે ઉત્પાદિત અને પ્રમાણિત વાયર રોપ સ્લિંગ ફક્ત રિગિંગનો એક ભાગ નથી; તે સલામતીની સાંકળમાં એક મહત્વપૂર્ણ કડી છે જે વિશ્વભરના માંગણીભર્યા વાતાવરણમાં કર્મચારીઓ, સાધનો અને મિલકતનું રક્ષણ કરે છે.
સંદર્ભ
જુલી સ્લિંગ કંપની લિમિટેડ (2025). Juli Sling કંપની લિમિટેડ | લિફ્ટિંગ અને રિગિંગ પ્રોડક્ટ્સ ઉત્પાદક. અહીંથી મેળવેલ
જુલી સ્લિંગ કંપની લિમિટેડ (એનડી). વાયર રોપ સ્લિંગ. અહીંથી મેળવેલ https://julislings.com/shaped-strand-wire-rope-copy-product/
લિફ્ટ-ઇટ મેન્યુફેક્ચરિંગ કંપની, ઇન્ક. (2025). ઉત્પાદન અને સલામતી માહિતી | સ્લિંગ્સ | હોઇસ્ટ્સ. અહીંથી મેળવેલ
વ્યવસાયિક સલામતી અને આરોગ્ય વહીવટ. (2018). સલામત સ્લિંગ ઉપયોગ પર માર્ગદર્શન - પરિચય. યુએસ ડિપાર્ટમેન્ટ ઓફ લેબર. અહીંથી મેળવેલ
વ્યવસાયિક સલામતી અને આરોગ્ય વહીવટ. (૨૦૨૨). ૧૯૨૬.૨૫૧ - સામગ્રી સંભાળવા માટે રિગિંગ સાધનો. યુએસ ડિપાર્ટમેન્ટ ઓફ લેબર. અહીંથી મેળવેલ
વ્યવસાયિક સલામતી અને આરોગ્ય વહીવટ. (2022). સલામત સ્લિંગ ઉપયોગ પર માર્ગદર્શન - કૃત્રિમ વેબ સ્લિંગ. યુએસ ડિપાર્ટમેન્ટ ઓફ લેબર. અહીંથી મેળવેલ
વ્યવસાયિક સલામતી અને આરોગ્ય વહીવટ. (2022). સલામત સ્લિંગ ઉપયોગ પર માર્ગદર્શન - વાયર દોરડાના સ્લિંગ. યુએસ ડિપાર્ટમેન્ટ ઓફ લેબર. અહીંથી મેળવેલ